


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


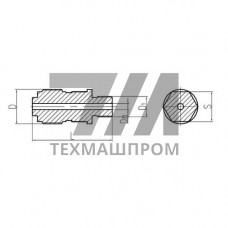
Судовые бронзовые штуцерно-торцевые соединения 556-0194-5 — это элемент трубопроводной арматуры, предназначенный для герметичной стыковки трубопроводов высокого давления в судовых системах. Изделие относится к категории разъемных соединений с торцевым уплотнением типа «шип-паз» или «выступ-впадина», где герметизация обеспечивается контактом прецизионно обработанных торцевых поверхностей без применения дополнительных прокладочных элементов.
Конструктивным отличием соединения 556-0194-5 является наличие штуцерной части с наружной или внутренней резьбой, которая обеспечивает механическую фиксацию и одновременно выполняет функцию поджатия торцевых уплотнительных поясков. Базовый материал — бронза, обладающая коррозионной стойкостью к морской воде и совместимостью с судовыми средами: забортной водой, топливом, маслами и гидравлическими жидкостями.
Корпусные элементы соединения 556-0194-5 изготавливаются из оловянно-цинковой или оловянно-свинцовой бронзы методом горячей штамповки с последующей механической обработкой. Применяемые марки бронзы обеспечивают следующий комплекс свойств:
Уплотнительные поверхности соединения подвергаются финишной обработке до шероховатости Ra 0,8 мкм, что обеспечивает металлический контакт по торцу при номинальном усилии затяжки. Резьбовая часть выполняется по классу точности 6H/6g, что гарантирует взаимозаменяемость с ответными элементами трубопроводной обвязки.
Соединение 556-0194-5 относится к группе штуцерно-торцевых соединений с коническим или плоским торцевым уплотнением. В отличие от ниппельных соединений, где герметизация достигается деформацией уплотнительного кольца, здесь используется принцип «металл по металлу»: при затяжке накидной гайки происходит упругая деформация торцевых поясков, создающая удельное давление в зоне контакта, достаточное для перекрытия зазора при рабочих давлениях до 25–40 МПа.
Ключевые конструктивные параметры:
Исполнение 556-0194-5 предусматривает наличие шестигранника под ключ на корпусе штуцера, что позволяет выполнять монтаж стандартным слесарным инструментом в стесненных условиях машинных отделений и насосных станций.
Соединения данного типа востребованы в трубопроводных системах, где требуется высокая надежность при циклических нагрузках и воздействии вибрации от работающих механизмов:
Применение бронзовых соединений 556-0194-5 обосновано в зонах с повышенной коррозионной агрессивностью среды, где использование углеродистых сталей требует дополнительной защиты, а нержавеющие стали не обеспечивают требуемой антифрикционной совместимости с латунными и бронзовыми ответными деталями арматуры.
При монтаже соединения 556-0194-5 необходимо контролировать соосность стыкуемых трубопроводов — допустимое радиальное смещение не должно превышать 0,3 мм. Затяжка производится динамометрическим ключом с плавным приложением усилия без рывков. Перед сборкой уплотнительные поверхности очищаются от загрязнений и обезжириваются; применение уплотнительных лент и паст допускается только на резьбовой части, но не на торцевых уплотнительных поясках.
Соединение рассчитано на многократные циклы сборки-разборки без потери герметичности — до 50 переподключений при соблюдении регламентных моментов затяжки. После каждого демонтажа рекомендуется проводить визуальный контроль уплотнительных поверхностей на предмет задиров и рисок.
| Параметр | Значение для DN 10 | Значение для DN 15 | Значение для DN 20 | Значение для DN 25 |
|---|---|---|---|---|
| Условный проход, мм | 10 | 15 | 20 | 25 |
| Рабочее давление, МПа | 40 | 32 | 25 | 20 |
| Резьба присоединения | M22 1,5 | M27 1,5 | M33 2,0 | M42 2,0 |
| Момент затяжки, Нм | 40–50 | 60–70 | 80–90 | 100–120 |
| Масса, кг | 0,18 | 0,27 | 0,41 | 0,58 |
Для изготовления применяются оловянно-цинковые бронзы типа БрОЦС-5-5-5 или аналоги с содержанием олова 4–6%, обеспечивающие коррозионную стойкость в морской воде и стабильные механические свойства при температурах до +120 C.
Да, соединение работоспособно в системах пресного водоснабжения и охлаждения. Бронза не подвержена коррозионному растрескиванию в пресной воде, однако при длительном контакте с хлорированной водой рекомендуется контроль состояния уплотнительных поверхностей при каждом плановом обслуживании.
Герметичность достигается за счет пластической деформации узких торцевых поясков при затяжке. Удельное давление в зоне контакта превышает рабочее давление среды в 2–3 раза, что создает металлическое уплотнение, способное выдерживать пульсации давления и вибрационные нагрузки.
Трубопровод должен быть закреплен с компенсацией температурных расширений, торцы труб — обработаны перпендикулярно оси с допуском не более 0,05 мм на 100 мм диаметра. Резьбовые участки очищаются от окалины и консервационной смазки.