Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


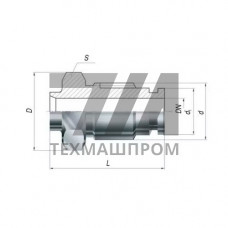
Судовые фитинги 556-35.2394 — это типовая позиция трубопроводной арматуры, применяемая при строительстве и ремонте судовых систем. Обозначение 556-35.2394 соответствует конструктивному исполнению детали по отраслевой нормативной документации, регламентирующей геометрические параметры, материал и условия эксплуатации для судостроительной промышленности. Такие фитинги рассчитаны на работу в условиях вибрации, качки и агрессивной морской среды, что определяет повышенные требования к герметичности и механической прочности соединений.
Фитинги 556-35.2394 относятся к категории сварных или резьбовых соединительных элементов, предназначенных для стыковки трубопроводов диаметром до 35 мм. Основной материал — коррозионностойкая сталь или латунь с защитным покрытием, обеспечивающим стойкость к воздействию соленой воды. Конструкция предусматривает уплотнительные поверхности, исключающие утечки рабочей среды при давлении до 1,6 МПа. Исполнение 556-35.2394 может включать дополнительные элементы: бурты под обжим, фаски под сварку или резьбу по ГОСТ 6111.
Ключевые параметры, контролируемые при выпуске:
Фитинги 556-35.2394 востребованы при монтаже трубопроводов общесудовых систем: балластных, осушительных, топливных и масляных магистралей, а также систем охлаждения вспомогательных механизмов. Установка выполняется в машинных отделениях, насосных станциях и на верхней палубе, где требуется устойчивость к ультрафиолету и морскому туману. Деталь совместима с трубами из углеродистой и нержавеющей стали, что позволяет использовать её в смешанных трубопроводных трассах без дополнительных переходников.
Типовые области применения:
| Параметр | Значение | Метод контроля | Условия испытаний | Норматив |
|---|---|---|---|---|
| Условный проход, мм | 35 | Штангенциркуль | 20 C | ОСТ 5.9564 |
| Рабочее давление, МПа | 1,6 | Гидравлический стенд | Вода, 20 C | ГОСТ 356 |
| Температура среды, C | –40…+80 | Термокамера | Циклическое воздействие | ТУ 1469-001 |
| Материал корпуса | Латунь ЛС59-1 | Спектральный анализ | — | ГОСТ 15527 |
Фитинги 556-35.2394 монтируются преимущественно пайкой или сваркой встык с последующей зачисткой шва. Для резьбовых исполнений применяется уплотнительная лента ФУМ или анаэробный герметик, выдерживающий вибрационные нагрузки. При установке в системах с пульсирующим давлением рекомендуется дополнительная фиксация хомутами с шагом не более 1,5 м. Деталь не требует специального инструмента для обслуживания, что сокращает время ремонтных работ в условиях ограниченного доступа.
Совместимость с трубопроводной арматурой:
Допустимы пресная и морская вода, топливо, минеральные масла, воздух и инертные газы при температуре от –40 до +80 C. Не рекомендуется использовать в средах с содержанием сероводорода более 10 мг/л.
Отличия заключаются в усиленной геометрии корпуса, увеличенной толщине стенки в зоне резьбы и обязательной маркировке партии, что упрощает прослеживаемость при ремонтах судна.
Для латунных фитингов дополнительная защита не требуется. При установке в зоне переменного смачивания рекомендуется окраска эпоксидным составом в два слоя.
После монтажа проводится гидроиспытание давлением 2,4 МПа с выдержкой 5 минут. Допускается падение давления не более 0,05 МПа при отсутствии видимых протечек.