


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


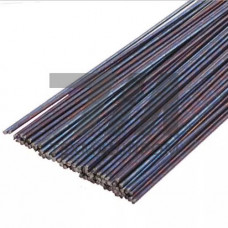
Сварной кобальтовый пруток Stellite 1 — литой стержень из кобальтового сплава системы Co–Cr–W–C, предназначенный для газовой и TIG-наплавки износостойких покрытий. Сплав относится к группе стеллитов с высоким содержанием углерода (около 2,4–2,6 %) и вольфрама (11–13 %), что формирует крупные первичные карбиды CrC и WC в кобальтовой матрице. Именно карбидная фаза обеспечивает стойкость наплавленного слоя к абразивному изнашиванию и эрозии при повышенных температурах.
Пруток выпускается в литом состоянии без покрытия, диаметром преимущественно 4–8 мм, длиной 500–1000 мм. Температура плавления сплава — 1260–1350 C, рабочая температура наплавленного слоя — до 800 C с сохранением твёрдости. Твёрдость наплавки в первом слое — 48–58 HRC в зависимости от режима охлаждения и разбавления основным металлом.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Твёрдость наплавки | 48–58 | HRC | ASTM E18 | первый слой |
| Содержание кобальта | основа | % | спектральный анализ | матрица сплава |
| Содержание вольфрама | 11,0–13,0 | % | рентгенофлуоресцентный | карбидообразующий |
| Содержание углерода | 2,4–2,6 | % | combustion-анализ | карбидная фаза |
| Температура плавления | 1260–1350 | C | ДТА | интервал |
| Диаметр прутка | 4,0–8,0 | мм | штангенциркуль | литой |
Наплавку прутком Stellite 1 выполняют газовой горелкой (ацетилен-кислородное пламя) либо TIG-методом с присадочным прутком. Основной металл подогревают до 300–450 C для предотвращения трещин при охлаждении. Разбавление основным металлом не должно превышать 10–15 %, иначе твёрдость первого слоя снижается. Для многослойной наплавки применяют два-три прохода с промежуточной зачисткой. Механическая обработка возможна только шлифованием — твёрдость карбидной фазы исключает лезвийную обработку.
Stellite 1 содержит больше углерода и вольфрама, что даёт твёрдость 48–58 HRC против 38–44 HRC у Stellite 6. Это повышает абразивную стойкость, но снижает ударную вязкость и обрабатываемость.
Наиболее контролируемый результат даёт TIG-наплавка с подогревом детали до 300–450 C. Газовая наплавка допустима, но требует опыта для минимизации разбавления основным металлом.
Нет. Из-за высокой твёрдости карбидов CrC и WC применяют только абразивную обработку — шлифование или электроэрозионную обработку.
Наплавленный слой сохраняет твёрдость и износостойкость до 800 C. Выше этой температуры начинается интенсивное разупрочнение кобальтовой матрицы.