


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


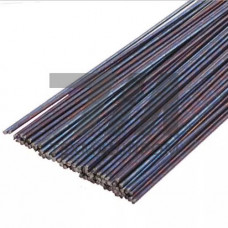
Сварной кобальтовый пруток Stellite 12 — литой стеллитовый стержень на кобальт-хром-вольфрамовой основе, предназначенный для газовой и TIG-наплавки износостойких слоёв на детали, работающие при абразивном изнашивании, эрозии и высоких температурах. Сплав относится к системе Co–Cr–W–C и содержит карбиды хрома и вольфрама, формирующие гетерогенную структуру с твёрдостью 45–52 HRC в наплавленном состоянии. В отличие от Stellite 6, марка 12 имеет повышенное содержание углерода и вольфрама, что смещает баланс от ударной вязкости к абразивной стойкости.
Пруток выпускается литым или спечённым, диаметром 3,2–8,0 мм, длиной 350–1000 мм. Наплавку ведут ацетилено-кислородным пламенем с избытком ацетилена либо аргонодуговым способом с присадочным материалом. Температура плавления сплава — 1260–1350 C, что ниже температуры плавления большинства углеродистых и низколегированных сталей, поэтому разбавление основным металлом минимизируется при правильной технике.
| Параметр | Значение | Метод контроля | Условия | Примечание |
|---|---|---|---|---|
| Твёрдость | 45–52 HRC | ГОСТ 9013 | 20 C, 3 слоя | без термообработки |
| Плотность | 8,6–8,8 г/см | гидростатическое взвешивание | 20 C | литой сплав |
| Жаростойкость | до 800 C | испытание на окалиностойкость | воздух | без отслоения оксидов |
| Температура плавления | 1260–1350 C | ДТА | инертная среда | зависит от партии |
| Разбавление основным металлом | 5–15 % | металлография | TIG, 1-й слой | при токе 90–120 А |
Перед наплавкой поверхность зачищают до металлического блеска, удаляют масло и оксиды. Деталь подогревают до 300–450 C для снижения градиента температур и предотвращения трещин. При газовой наплавке используют флюс на основе буры; при TIG — аргон чистотой 99,99 %. Наплавку ведут валиками с перекрытием 30–40 %, не допуская перегрева ванны. Охлаждение — замедленное, в термостате или под слоем асбеста. Механическую обработку выполняют твёрдосплавным инструментом или шлифованием, так как наплавленный слой обрабатывается только абразивом.
Stellite 12 содержит больше углерода и вольфрама, что повышает твёрдость до 45–52 HRC и абразивную стойкость, но снижает ударную вязкость. Stellite 6 (38–44 HRC) предпочтителен при знакопеременных ударных нагрузках.
Аргонодуговая наплавка (TIG) с присадочным прутком даёт разбавление 5–15 % при токе 90–120 А. Газовая наплавка также применима, но требует тщательного контроля тепловложения и флюса.
Нет. Упрочнение Stellite 12 обеспечивается карбидной структурой в литом состоянии. Применяют только замедленное охлаждение и, при необходимости, отпуск для снятия напряжений основного металла.
Слой сохраняет жаростойкость и твёрдость до 800 C на воздухе. При более высоких температурах наблюдается интенсивное окисление и потеря твёрдости.