


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


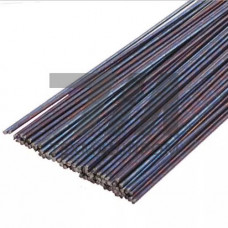
Сварной кобальтовый пруток Stellite 20 — это литой или порошковый наплавочный материал на кобальтовой основе, легированный хромом, вольфрамом и углеродом. Относится к группе сплавов с высоким содержанием карбидов, обеспечивающих исключительную стойкость к абразивному и эрозионному износу при повышенных температурах. В отличие от стандартных кобальтовых сплавов типа Stellite 6 или Stellite 12, марка Stellite 20 характеризуется повышенной долей карбидной фазы, что делает её оптимальной для наплавки деталей, работающих в условиях интенсивного трения с абразивными частицами.
Сплав Stellite 20 содержит хром в диапазоне 31–35%, вольфрам 17–19% и углерод 2,2–2,8%. Такое сочетание формирует крупные первичные карбиды типа MC и MC, равномерно распределённые в кобальтовой матрице. Твёрдость наплавленного металла достигает 54–60 HRC, что существенно выше, чем у большинства других кобальтовых сплавов. Микроструктура обеспечивает сочетание высокой твёрдости с достаточной ударной вязкостью для работы при динамических нагрузках.
Сварной пруток Stellite 20 поставляется в виде отрезков длиной 300–1000 мм, диаметром от 3,2 до 6,3 мм. Материал предназначен для аргонодуговой сварки (TIG), плазменной наплавки и наплавки в среде защитных газов. При наплавке требуется предварительный подогрев детали до 400–600 C и медленное охлаждение для предотвращения образования трещин в зоне термического влияния.
Основное назначение прутка Stellite 20 — восстановление и упрочнение деталей, подверженных интенсивному абразивному износу в сочетании с коррозионным воздействием и высокими температурами. Материал применяется в следующих узлах:
При наплавке прутком Stellite 20 необходимо учитывать склонность сплава к образованию горячих трещин. Рекомендуется использовать минимальную силу тока, обеспечивающую стабильное горение дуги, и ограничивать погонную энергию. Оптимальная толщина наплавленного слоя составляет 2–6 мм за один проход. Для многослойной наплавки каждый последующий слой должен наноситься после полного остывания предыдущего до температуры подогрева.
Механическая обработка наплавленного металла затруднена из-за высокой твёрдости. Финишная обработка выполняется шлифованием абразивными кругами на эльборовой или алмазной связке. При необходимости получения точных геометрических размеров рекомендуется оставлять припуск 0,5–1,0 мм на финишное шлифование.
| Параметр | Значение | Метод контроля | Условия измерения | Типичный результат |
|---|---|---|---|---|
| Твёрдость наплавки | 54–60 HRC | Роквелл | После наплавки, без термообработки | 57 HRC |
| Плотность | 8,4–8,6 г/см | Гидростатический | 20 C | 8,5 г/см |
| Температура плавления | 1250–1300 C | Дилатометрия | Аргон | 1280 C |
| Предел прочности при изгибе | 700–900 МПа | Трёхточечный изгиб | Образец 10 10 55 мм | 820 МПа |
По сравнению со Stellite 6 (40–45 HRC) и Stellite 12 (46–52 HRC), марка Stellite 20 обеспечивает значительно более высокую стойкость к абразивному износу за счёт увеличенной объёмной доли карбидов. Однако это достигается ценой снижения ударной вязкости и ухудшения обрабатываемости. Для деталей, работающих при ударных нагрузках, предпочтительнее использовать Stellite 6, тогда как Stellite 20 оптимален для условий интенсивного абразивного трения без значительных ударов.
При выборе режимов наплавки следует учитывать, что высокая теплопроводность кобальтовой основы требует применения предварительного подогрева для снижения термических напряжений. Рекомендуемая температура подогрева для Stellite 20 составляет 400–600 C в зависимости от толщины и жёсткости наплавляемой детали.
Стандартный сортамент включает диаметры 3,2; 4,0; 5,0 и 6,3 мм. Длина отрезков — от 300 до 1000 мм. Для автоматической наплавки поставляются бухты проволоки диаметром 1,6–3,2 мм.
Да, обязателен подогрев до 400–600 C. Без подогрева высока вероятность образования холодных трещин в зоне термического влияния из-за значительной разницы коэффициентов термического расширения.
Сплав сохраняет твёрдость и стойкость к окислению до 800 C. При длительной эксплуатации выше 850 C наблюдается заметное снижение твёрдости из-за коагуляции карбидной фазы.
Обработка резанием практически невозможна из-за высокой твёрдости. Допускается только шлифование эльборовыми или алмазными кругами с обильным охлаждением. Рекомендуемый припуск на шлифование — 0,3–0,5 мм.