


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


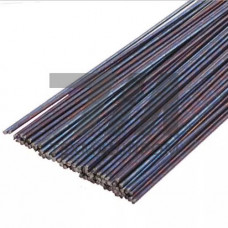
Сварной кобальтовый пруток Tribaloy T-900 — это литой пруток сплошного сечения, предназначенный для наплавки и ремонта деталей, работающих в условиях интенсивного абразивного износа, ударных нагрузок и высоких температур. Материал относится к группе интерметаллидных кобальтовых сплавов системы Co-Mo-Cr-Si, где упрочняющей фазой выступает интерметаллид типа Laves (CoMoSi). Именно эта фаза обеспечивает исключительную твёрдость и сопротивление металл-металлическому контакту, недостижимые для традиционных кобальтовых сплавов типа стеллитов.
Химический состав Tribaloy T-900 нормируется по содержанию молибдена в диапазоне 22–24%, хрома — 16–18%, кремния — 2,5–3,5%. Углерод ограничен на уровне до 0,08%, что минимизирует образование карбидов и сохраняет структуру преимущественно интерметаллидной. Твёрдость наплавленного металла в состоянии после наплавки составляет 52–58 HRC, а при эксплуатации при температурах до 650 C сохраняется не менее 80% исходной твёрдости.
Пруток Tribaloy T-900 применяется для аргонодуговой наплавки (GTAW) и плазменной наплавки (PTA). При газовой защите используется аргон высокой чистоты (99,99%), расход — 10–14 л/мин. Рекомендуемый предварительный подогрев для массивных деталей — 300–400 C, температура межваликового слоя не должна превышать 450 C во избежание трещинообразования. После наплавки требуется замедленное охлаждение в термостате или под слоем изоляции.
Типичные режимы для ручной аргонодуговой наплавки прутком диаметром 3,2–4,0 мм:
Наплавленный слой склонен к образованию горячих трещин при нарушении теплового режима, поэтому для ответственных покрытий рекомендуется многослойная наплавка с толщиной каждого валика не более 2–3 мм и обязательным проковкой каждого слоя.
Ключевое преимущество Tribaloy T-900 перед стеллитами — стойкость к абразивному изнашиванию при высоких контактных давлениях. Интерметаллидная фаза Laves имеет твёрдость порядка 1000–1100 HV, что обеспечивает сопротивление микрорезанию и царапанию. Сплав также демонстрирует высокую коррозионную стойкость в серосодержащих средах и расплавах солей при температурах до 600 C.
Коэффициент трения наплавленного слоя по стали в паре со смазкой составляет 0,08–0,12, что позволяет применять T-900 в узлах трения скольжения без интенсивной смазки. Окалиностойкость сохраняется до 800 C, однако длительная эксплуатация выше 650 C приводит к коагуляции интерметаллидной фазы и снижению твёрдости.
| Параметр | Значение | Метод контроля | Условия испытания | Примечание |
|---|---|---|---|---|
| Твёрдость наплавленного слоя | 52–58 HRC | ГОСТ 9013 | После наплавки | Без термообработки |
| Твёрдость при 600 C | 42–46 HRC | Горячее измерение | Выдержка 1 ч | Снижение 20% |
| Плотность | 8,6 г/см | Гидростатический | 20 C | Литой пруток |
| Температура солидуса | 1280 C | ДСК | Аргон | Начало плавления |
| Сопротивление абразивному износу | 0,8 мм/км | ASTM G65 | Сухой кварцевый песок | Метод B |
Сварной пруток Tribaloy T-900 востребован в нефтегазовом машиностроении для наплавки уплотнительных поверхностей задвижек, шаровых кранов и элементов фонтанной арматуры, работающих в средах с абразивным песком и сероводородом. В химической промышленности материал применяется для защиты шнеков экструдеров, смесительных лопастей и насосных колёс, перекачивающих суспензии с твёрдыми частицами.
В энергетике T-900 используется для наплавки седел клапанов паровых турбин и питательных насосов, где сочетаются высокие температуры, эрозионное воздействие пара и циклические нагрузки. Горнодобывающее оборудование — брони дробилок, конвейерные звёздочки и направляющие — также наплавляют этим прутком для увеличения межремонтного ресурса в 2–3 раза по сравнению с наплавкой стеллитом.
Стандартный сортамент включает прутки диаметром 2,4; 3,2; 4,0 и 4,8 мм. Длина поставляемых отрезков — 500–1000 мм. Для плазменной наплавки с автоматической подачей применяются прутки диаметром 3,2 мм с допуском по диаметру 0,1 мм.
Для большинства применений достаточно замедленного охлаждения. Снятие остаточных напряжений проводится при 600–650 C с выдержкой 2–4 часа, если наплавка выполнялась на высоколегированные стали с последующей механической обработкой.
Рекомендуемая толщина одного слоя — 1,5–3,0 мм. При необходимости покрытия до 6 мм наплавка ведётся в два прохода. Увеличение толщины свыше 6 мм нецелесообразно из-за роста внутренних напряжений и риска отслоения.
В T-900 снижено содержание молибдена (22–24% против 28–30% в T-800) и повышено содержание хрома. Это улучшает пластичность наплавленного металла и стойкость к ударным нагрузкам ценой незначительного снижения твёрдости и абразивной стойкости.