


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


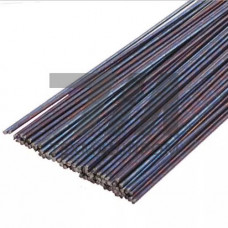
Сварной кобальтовый пруток ULTIMET — это легированный присадочный материал на кобальтовой основе, предназначенный для аргонодуговой сварки (GTAW/TIG) и плазменной наплавки деталей, работающих в условиях интенсивного абразивного износа, ударных нагрузок и агрессивных сред. Материал сочетает высокую прочность аустенитной матрицы с карбидным упрочнением, что обеспечивает стабильную работу наплавленного слоя при температурах до 650 C.
Химический состав прутка ULTIMET оптимизирован для получения бездефектного шва без горячих трещин: содержание кобальта — 54–56 %, хрома — 25,5–27,5 %, никеля — 8,5–10,5 %, молибдена — 4,5–6,5 %, железа — до 3,5 %. Такая система легирования формирует структуру с равномерным распределением карбидов MC и MC в пластичной матрице, что повышает сопротивление усталостному разрушению при циклических нагрузках.
Пруток ULTIMET поставляется в прямолинейном виде длиной 914 мм и диаметрами 1,6; 2,4; 3,2 мм, что позволяет применять его как в ручной, так и в автоматизированной сварке. Материал характеризуется стабильным горением дуги и хорошим смачиванием основного металла, что особенно важно при выполнении многослойных наплавок на углеродистые и низколегированные стали.
Наплавленный металл ULTIMET не требует обязательной термической обработки после сварки, однако для ответственных узлов рекомендуется предварительный подогрев до 150–200 C при толщине основы свыше 25 мм. Коэффициент линейного расширения материала близок к аустенитным сталям, что снижает остаточные напряжения в зоне сплавления.
| Параметр | Значение | Метод контроля | Условия испытаний | Типичное применение |
|---|---|---|---|---|
| Твердость наплавки | 38–44 HRC | ГОСТ 9013 | Без термообработки | Уплотнительные поверхности |
| Предел прочности | 850–950 МПа | ГОСТ 1497 | При 20 C | Штоки арматуры |
| Относительное удлинение | 12–18 % | ГОСТ 1497 | При 20 C | Детали с ударной нагрузкой |
| Стойкость к кавитации | Потеря массы 0,02 г/ч | ASTM G32 | Пресная вода, 20 кГц | Рабочие колеса насосов |
Присадочный материал ULTIMET востребован при восстановлении и упрочнении узлов нефтегазового оборудования, химических реакторов и энергетических установок. Основные зоны применения:
Материал ULTIMET демонстрирует более высокую стойкость к окислительным средам по сравнению с традиционными кобальтовыми сплавами типа Stellite 6 благодаря повышенному содержанию хрома и никеля. Это делает его предпочтительным выбором для узлов, контактирующих с азотной кислотой, морской водой и хлоридсодержащими растворами при повышенных температурах.
При выполнении наплавки прутком ULTIMET рекомендуется использовать постоянный ток прямой полярности (DCEN) с силой тока 80–200 А в зависимости от диаметра присадки. Защитный газ — аргон чистотой не ниже 99,99 %, расход 10–14 л/мин. Для многослойной наплавки температура межваликового промежутка не должна превышать 250 C во избежание перегрева и укрупнения карбидной фазы.
Поверхность основного металла перед сваркой должна быть зачищена до металлического блеска и обезжирена. При наплавке на высокоуглеродистые стали рекомендуется нанесение первого слоя с пониженным током для минимизации разбавления и предотвращения образования хрупких структур в зоне термического влияния.
ULTIMET содержит повышенное количество никеля (до 10,5 %) и молибдена (до 6,5 %) при сниженном содержании вольфрама. Это обеспечивает лучшую стойкость к окислительным средам и коррозионному растрескиванию, а также более высокую пластичность наплавленного слоя при сохранении твердости на уровне 38–44 HRC.
Для основного металла толщиной до 25 мм подогрев не обязателен. При наплавке на массивные детали или высокоуглеродистые стали рекомендуется подогрев до 150–200 C для снижения скорости охлаждения и предотвращения трещинообразования в зоне сплавления.
Стандартный сортамент включает диаметры 1,6; 2,4 и 3,2 мм при длине 914 мм. Для автоматизированной сварки возможно изготовление прутка в бухтах по специальному заказу.
Да, материал успешно применяется для соединения аустенитных нержавеющих сталей с низколегированными сталями, а также для наплавки на углеродистые стали. При этом необходимо контролировать степень разбавления и при необходимости наносить промежуточный буферный слой.