


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


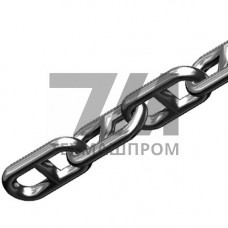
Сварные цепи А-2 — это грузоподъёмные цепи калибра 2, изготовленные из низкоуглеродистой стали методом электроконтактной сварки звеньев. Классификация А-2 регламентирует исполнение цепи без калибровки, с допуском на шаг и ширину звена, что определяет её применение в качестве тягового и грузового элемента в механизмах с умеренными динамическими нагрузками. В отличие от калиброванных цепей В-2, изделия класса А-2 не проходят финишную протяжку звеньев, что снижает стоимость при сохранении расчётной прочности на разрыв.
Звенья цепи А-2 формируются из предварительно гнутой катанки с последующей контактной сваркой встык. Зона сварного шва в процессе производства проходит термообработку для снятия внутренних напряжений и выравнивания структуры металла. Основные геометрические параметры — шаг цепи и ширина звена — контролируются по ГОСТ 2319, при этом для класса А-2 допускаются отклонения, не влияющие на зацепление со звёздочками грузовых механизмов.
Материалом для производства служит сталь марок Ст3, Ст3сп и 20, обеспечивающая относительное удлинение при разрыве не менее 8%. Твёрдость звеньев после нормализации находится в диапазоне 100–140 HB, что исключает хрупкое разрушение при ударных нагрузках в процессе эксплуатации. Цепи А-2 поставляются в бухтах или отрезками мерной длины, что удобно для монтажа на объекте.
| Диаметр прутка, мм | Шаг цепи, мм | Ширина звена, мм | Разрушающая нагрузка, кН | Масса 1 м, кг |
|---|---|---|---|---|
| 6 | 19 | 8,5 | 18,6 | 0,8 |
| 8 | 24 | 11 | 33,3 | 1,4 |
| 10 | 28 | 13,5 | 52,0 | 2,2 |
| 12 | 33 | 16 | 74,5 | 3,2 |
| 16 | 44 | 21 | 132,4 | 5,7 |
Рабочая нагрузка для цепей А-2 принимается с коэффициентом запаса прочности не менее 5:1 относительно разрушающей. Эксплуатация при температурах от –40 C до +200 C допускается без снижения несущей способности. При работе в условиях повышенной влажности или в контакте с агрессивными средами рекомендуется применять цепи с защитным цинковым покрытием, наносимым методом горячего цинкования.
Сварные цепи А-2 востребованы в качестве тяговых элементов в конвейерных системах, скребковых и скреперных установках, а также в качестве грузовых цепей в талях с ручным приводом. В сельскохозяйственном машиностроении цепи данного класса используются в трансмиссиях навозоуборочных транспортёров, в перегрузочных шнеках и элеваторах зерноочистительных машин.
При работе цепи А-2 в составе грузоподъёмных механизмов необходимо проводить периодический осмотр звеньев на предмет остаточной деформации, трещин в зоне сварного шва и коррозионного износа. Критерием выбраковки служит увеличение шага цепи более чем на 3% от номинального значения либо уменьшение диаметра прутка в результате абразивного износа на 10% и более. Смазка цепей, работающих в открытых передачах, выполняется пластичными смазочными материалами с температурой каплепадения не ниже 120 C.
Для цепей, эксплуатируемых в условиях знакопеременных нагрузок, например в подъёмниках с частыми пусками, рекомендуется проводить контроль сварных соединений методом магнитопорошковой дефектоскопии не реже одного раза в 12 месяцев. Хранение цепей А-2 осуществляется в подвешенном состоянии или на деревянных подкладках в сухих проветриваемых помещениях, исключающих контакт с почвой и агрессивными химическими соединениями.
Цепь А-2 не проходит операцию калибровки звеньев, поэтому имеет увеличенные допуски на шаг и внутреннюю ширину. Это снижает стоимость изделия, но ограничивает применение в механизмах с жёсткими требованиями к точности зацепления со звёздочками.
Сращивание выполняется с помощью соединительных звеньев, рассчитанных на разрушающую нагрузку не ниже, чем у основной цепи. Сварка звеньев на монтажной площадке не допускается без последующей термообработки зоны шва.
Штатный диапазон рабочих температур составляет от –40 C до +200 C. При температуре ниже –40 C необходимо применять цепи из низколегированных сталей с повышенной хладостойкостью.
Замена требуется при обнаружении трещин в любом звене, при удлинении шага более чем на 3% от номинала, при износе прутка свыше 10% диаметра, а также после воздействия температуры выше 400 C, вызвавшей отпуск металла.