


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


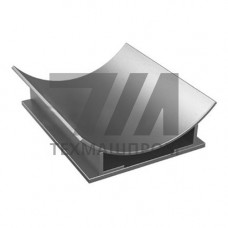
Сварные направляющие опоры, изготовленные из стали 20, представляют собой несущие элементы металлоконструкций, предназначенные для фиксации и позиционирования подвижных узлов промышленного оборудования. Применение стали 20 в качестве основного материала обусловлено её оптимальным сочетанием пластичности, свариваемости и способности воспринимать статические нагрузки без хрупкого разрушения. В отличие от опор из легированных или высокоуглеродистых сталей, конструкции из стали 20 обеспечивают стабильную работу в условиях циклических нагрузок умеренной интенсивности, что делает их востребованными в узлах с возвратно-поступательным движением.
Производство сварных направляющих опор из стали 20 предусматривает раскрой листового или полосового проката с последующей сборкой под сварку в кондукторах, исключающих деформацию геометрии. Сварка выполняется электродами типа Э42А или в среде защитного газа проволокой Св-08Г2С, что обеспечивает равнопрочность сварного шва и основного металла. Химический состав стали 20 регламентируется ГОСТ 1050: содержание углерода — 0,17–0,24 %, марганца — 0,35–0,65 %, кремния — 0,17–0,37 %. Предел текучести — 245 МПа, временное сопротивление разрыву — 410 МПа, относительное удлинение — не менее 25 %. Указанные характеристики гарантируют деформационную способность опоры при монтажных нагрузках и исключают концентрацию напряжений в зонах сварных швов.
Сварные направляющие опоры из стали 20 выпускаются в нескольких типоразмерах, отличающихся высотой профиля, шириной опорной плиты и шагом крепёжных отверстий. Типовая конструкция включает опорную плиту, вертикальные рёбра жёсткости и направляющую планку с обработанной поверхностью под скольжение. Для повышения износостойкости направляющей поверхности допускается термообработка ТВЧ с последующим шлифованием до шероховатости Ra 1,25–2,5 мкм. Крепление опор к фундаменту или станине осуществляется болтами класса прочности 8.8 через овальные пазы, обеспечивающие регулировку положения в пределах 5–10 мм.
| Типоразмер | Высота профиля, мм | Ширина плиты, мм | Длина, мм | Масса, кг |
|---|---|---|---|---|
| СНО-100 | 100 | 120 | 400 | 12,5 |
| СНО-160 | 160 | 180 | 600 | 28,0 |
| СНО-250 | 250 | 240 | 800 | 54,0 |
Сварные направляющие опоры из стали 20 рассчитаны на работу в интервале температур от –40 C до +300 C при отсутствии агрессивных сред. Основная область применения — направляющие скольжения для перемещения кареток, суппортов и тележек в металлорежущих станках, прессовом оборудовании, линиях розлива и упаковки. Благодаря низкой склонности к хрупкому разрушению, опоры пригодны для эксплуатации в составе грузоподъёмных механизмов и рольганговых систем с умеренной частотой циклов. Для снижения коэффициента трения в паре «сталь 20 — чугун» рекомендуется применение смазочных материалов на основе графита или дисульфида молибдена.
Сварная конструкция обеспечивает меньшую массу по сравнению с литыми опорами при сопоставимой несущей способности, что снижает инерционность подвижных узлов. Отсутствие усадочных раковин и газовых пустот, характерных для литья, повышает стабильность геометрических параметров. По сравнению с опорами из проката без дополнительной обработки, сварные изделия позволяют формировать сложный профиль с рёбрами жёсткости, оптимизируя распределение напряжений под конкретную схему нагружения. Возможность изготовления опор нестандартной длины без ограничений по сортаменту проката сокращает сроки поставки и упрощает логистику.
Каждая партия сварных направляющих опор из стали 20 проходит визуальный и измерительный контроль геометрии, проверку сплошности сварных швов методом цветной дефектоскопии или ультразвукового контроля. Отклонение от плоскостности опорной плиты не должно превышать 0,3 мм на 1000 мм длины. Параллельность направляющей поверхности относительно опорной плиты контролируется на поверочной плите с точностью 0,05 мм. Приёмочные испытания включают нагружение опоры статической нагрузкой, превышающей номинальную в 1,25 раза, с выдержкой в течение 10 минут и последующим контролем остаточных деформаций.
Допустимая нагрузка зависит от типоразмера и схемы крепления. Для опоры СНО-100 расчётная нагрузка составляет до 15 кН, для СНО-250 — до 60 кН при равномерном распределении по опорной плите.
Для снятия остаточных напряжений рекомендуется отпуск при 600–650 C, если опора эксплуатируется при ударных нагрузках или в условиях низких температур. Для статических режимов термообработка не обязательна.
Крепление выполняется болтами класса прочности 8.8 с использованием овальных пазов для регулировки положения. Допускается также приварка опоры к станине по контуру опорной плиты.
Да, сварная конструкция позволяет изготавливать опоры длиной до 3000 мм без ограничений по сортаменту проката. Точность изготовления сохраняется при использовании кондукторной сборки.