


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


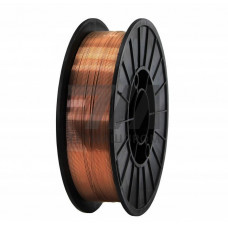
Сварочная медная проволока ГОСТ 16130-90 — это сортамент, регламентирующий технические условия на сплошные прутки круглого сечения из меди и медных сплавов, предназначенные для дуговой сварки, наплавки и газотермического напыления. Норматив распространяется на изделия, поставляемые в бухтах или на катушках, и устанавливает требования к химическому составу, механическим свойствам, допускам по диаметру и состоянию поверхности. Ключевое отличие продукции по данному стандарту — строгая регламентация содержания кислорода и примесей, что напрямую определяет стабильность горения дуги и плотность наплавленного металла.
ГОСТ 16130-90 охватывает несколько марок, каждая из которых ориентирована на конкретные условия сварки. Основные позиции — М1, М2, М3 (техническая медь) и легированные составы типа МСр1, МНЖКТ 5-1-0,2-0,2. Для сварочных работ чаще применяются марки с пониженным содержанием кислорода (не более 0,05%) и отсутствием закиси меди в структуре, что достигается раскислением фосфором или бором. Содержание меди в марке М1 — не менее 99,9%, в М3 — не менее 99,5%. Примеси (железо, никель, свинец, олово, сурьма, висмут) нормируются в пределах сотых долей процента, поскольку даже незначительные отклонения провоцируют горячие трещины в шве.
Диаметр проволоки по стандарту варьируется от 0,8 до 10,0 мм. Для полуавтоматической сварки в среде защитных газов (MIG-процесс) востребованы диаметры 0,8–2,0 мм, для автоматической сварки под флюсом и наплавки — 2,0–6,0 мм. Предельные отклонения по диаметру составляют 0,05 мм для тонких сечений и 0,10 мм для крупных. Поверхность должна быть чистой, без окалины, заусенцев, раковин и следов смазки; допускается незначительная цветность побежалости, не влияющая на процесс сварки. Проволока поставляется в намотанном состоянии без перегибов и узлов, что обеспечивает равномерную подачу через сварочный тракт.
| Марка | Диаметр, мм | Содержание Cu, % | Временное сопротивление, МПа | Относительное удлинение, % |
|---|---|---|---|---|
| М1 | 0,8–10,0 | 99,9 | 200–250 | 30–40 |
| М2 | 1,0–8,0 | 99,7 | 190–240 | 28–38 |
| М3 | 1,2–6,0 | 99,5 | 180–230 | 25–35 |
Проволока марок М1–М3 применяется для сварки однородных медных конструкций, где не требуется высокая жаропрочность шва. Легированные марки (МСр1, МНЖКТ) обеспечивают повышенную коррозионную стойкость и используются для разнородных соединений — медь с латунью, бронзой или низкоуглеродистой сталью. При сварке в среде аргона постоянным током обратной полярности достигается глубина проплавления до 8–10 мм на токе 300–400 А. Для толстостенных узлов (свыше 15 мм) рекомендуется предварительный подогрев до 400–600 C, что снижает теплоотвод и предотвращает образование пор.
Сварочная медная проволока ГОСТ 16130-90 востребована в отраслях, где требуется высокая электро- и теплопроводность сварных соединений:
При закупке сварочной медной проволоки следует проверять сертификат качества, где указаны фактический химический состав и результаты испытаний на растяжение. Для ответственных конструкций рекомендуется входной контроль диаметра микрометром в нескольких точках бухты и визуальный осмотр на отсутствие расслоений. Хранение должно исключать контакт с влагой и агрессивными средами — окисленная поверхность ухудшает стабильность дуги и увеличивает разбрызгивание. Оптимальные условия — сухое отапливаемое помещение с относительной влажностью не более 60%.
Для разнородных соединений медь–латунь применяется марка МСр1, содержащая серебро (до 1,0%), что повышает жидкотекучесть расплава и снижает склонность к пористости. Также допустима марка МНЖКТ 5-1-0,2-0,2 с никелем и кремнием, обеспечивающая более высокую прочность шва.
М1 содержит минимум примесей и кислорода, что дает стабильную дугу и плотный шов без микротрещин. М3 допускает больше примесей, поэтому используется для менее ответственных соединений, где допустима незначительная пористость, но критична стоимость материала.
Для MIG-сварки медных листов толщиной 2–6 мм оптимален диаметр 1,0–1,6 мм. Тоньше 0,8 мм проволока склонна к обрыву при подаче, толще 2,0 мм требует сварочных токов свыше 350 А и применяется в автоматических установках.
При толщине металла до 5 мм подогрев не обязателен. Для массивных деталей (свыше 10–15 мм) нагрев до 400–600 C обязателен, иначе из-за высокой теплопроводности меди (385 Вт/(мК)) не удастся сформировать качественный шов без непроваров.