


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


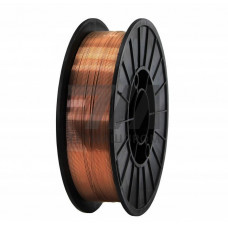
Сварочная медная проволока марки М1 — это продукт из катодной меди марки М1 (Cu 99,90 %), выпускаемый в соответствии с ГОСТ 16130-90 и предназначенный для дуговой, газовой и контактной сварки, а также для наплавки медных и медно-никелевых поверхностей. В отличие от электротехнической проволоки, сварочная проволока М1 поставляется с нормированной чистотой поверхности, отсутствием окисных плёнок и стабильным химическим составом, что критично для формирования качественного сварного шва без пор и трещин.
Проволока М1 изготавливается методом непрерывного литья и последующей холодной деформации с промежуточными отжигами. Содержание примесей строго регламентировано: кислород — не более 0,008 %, сера — не более 0,004 %, фосфор — не более 0,002 %, мышьяк — не более 0,002 %. Такая чистота обеспечивает высокую электропроводность (не менее 55 МСм/м) и теплопроводность (390–400 Вт/(мК)), что важно при сварке массивных медных деталей.
Диаметр проволоки варьируется от 0,8 до 8,0 мм. Для автоматической сварки под флюсом применяют проволоку диаметром 3,0–6,0 мм, для полуавтоматической сварки в среде аргона — 1,2–2,0 мм, для ручной газовой сварки — 2,0–4,0 мм. Предел прочности проволоки в нагартованном состоянии достигает 350–420 МПа, после отжига снижается до 220–260 МПа, относительное удлинение — 25–40 %.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Электропроводность, МСм/м | Тип сварки |
|---|---|---|---|---|
| 0,8–1,2 | 380–420 | 25–30 | 55–57 | Полуавтомат в Ar |
| 1,6–2,0 | 350–390 | 28–35 | 56–58 | Ручная дуговая |
| 3,0–4,0 | 280–340 | 30–38 | 57–58 | Автомат под флюсом |
| 5,0–8,0 | 220–280 | 35–40 | 58–59 | Газовая сварка |
Сварочная проволока М1 востребована в следующих отраслях и технологических процессах:
Перед применением проволоку М1 обезжиривают ацетоном или спиртом, удаляют окислы механическим способом или травлением в 10–15 % растворе серной кислоты. При аргонодуговой сварке применяют постоянный ток прямой полярности, расход аргона 8–12 л/мин. Для сварки под флюсом используют флюсы АН-26, ОСЦ-45 или АН-348А с предварительным прокаливанием при 300–350 C в течение 1–2 часов.
Теплофизические свойства меди требуют подогрева кромок до 300–500 C при толщине стенки более 10 мм. Скорость сварки снижают на 20–30 % по сравнению со стальными аналогами для компенсации высокой теплопроводности. После сварки рекомендуется отжиг при 500–600 C для снятия внутренних напряжений.
Проволока М1 содержит не менее 99,90 % меди, тогда как М2 — 99,70 %. В М1 жёстче нормируются кислород и сера, что снижает вероятность образования горячих трещин и пор в шве. Для ответственных соединений в электротехнике применяют только М1.
Нет, проволока М1 предназначена для сварки меди и медно-никелевых сплавов. При сварке стали образуется хрупкая эвтектика, шов теряет прочность. Для разнородных соединений сталь–медь используют биметаллические вставки или никелевые подслои.
Для полуавтоматической сварки в среде аргона оптимален диаметр 1,2–1,6 мм при толщине металла 3–8 мм. Для тонколистовой меди 1–3 мм применяют проволоку 0,8–1,0 мм с уменьшенным сварочным током 120–180 А.
При толщине деталей свыше 10 мм обязателен местный или общий подогрев до 300–500 C. Без подогрева из-за интенсивного теплоотвода образуется непровар и холодные трещины. Тонколистовые детали до 4 мм сваривают без подогрева.