


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


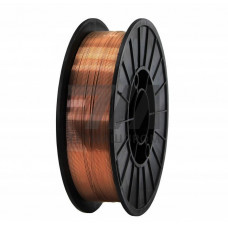
Сварочная проволока марки МНЖ5-1 — это сплав меди с никелем и железом, содержащий 5 % никеля и 1 % железа. Данный материал регламентируется ГОСТ 16130-90 и применяется для дуговой сварки, наплавки и пайки медных и медно-никелевых конструкций. Проволока выпускается диаметром от 0,8 до 8,0 мм в отожжённом состоянии (мягкая) и без термообработки (твёрдая).
Сплав МНЖ5-1 относится к системе Cu–Ni–Fe. Никель повышает коррозионную стойкость и жаропрочность, железо измельчает зерно и увеличивает прочность. Содержание примесей строго ограничено: свинец — не более 0,01 %, сера — не более 0,01 %, фосфор — не более 0,01 %. Такие ограничения критичны для сварных швов, работающих в агрессивных средах.
| Параметр | Значение | Единица | Условия | Стандарт |
|---|---|---|---|---|
| Плотность | 8,9 | г/см | 20 C | ГОСТ 16130-90 |
| Предел прочности | 320–420 | МПа | отожжённая | ГОСТ 16130-90 |
| Относительное удлинение | 25–35 | % | отожжённая | ГОСТ 16130-90 |
| Температура плавления | 1080–1120 | C | — | — |
| Электропроводность | 35–40 | % IACS | 20 C | — |
| Диаметр проволоки | 0,8–8,0 | мм | по заказу | ГОСТ 16130-90 |
Проволока МНЖ5-1 используется в следующих отраслях и технологических процессах:
При сварке проволокой МНЖ5-1 применяют аргонодуговую сварку (TIG) на постоянном токе прямой полярности. Расход защитного газа — 8–12 л/мин. Для улучшения формирования шва рекомендуется подогрев кромок до 200–300 C. Сварку ведут на минимально возможных токах для снижения разбрызгивания и испарения легирующих элементов. После сварки шов обладает стойкостью к коррозии в морской воде и растворах щелочей.
Проволока поставляется в мотках массой до 25 кг или на катушках. Поверхность должна быть чистой, без окалины, следов смазки и окислов. Допускается наличие технологической смазки, удаляемой перед сваркой.
МНЖ5-1 содержит 5 % никеля и 1 % железа, тогда как МНЖКТ дополнительно легирован кремнием и титаном для повышения жаропрочности, а МНМц — марганцем для улучшения литейных свойств. МНЖ5-1 оптимален для сварки конструкций, работающих в морской воде.
Для сварки меди толщиной 10 мм рекомендуется проволока диаметром 3,0–4,0 мм при силе тока 280–350 А в среде аргона. Для тонколистовых конструкций (до 3 мм) применяют диаметр 1,2–1,6 мм.
Да, для деталей толщиной более 5 мм рекомендуется подогрев до 200–300 C для предотвращения образования горячих трещин и улучшения проплавления. Для тонких деталей подогрев не требуется.
Используется аргон высшего сорта (ГОСТ 10157-2016) или смесь аргона с гелием (75 % Ar + 25 % He) для увеличения глубины проплавления. Азот и углекислый газ не применяются из-за образования пористости.