


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


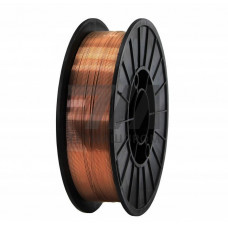
Сварочная медная проволока МНЖКТ5-1-0.2-0.2 — это сплав на основе меди системы Cu–Ni–Fe–Mn–Ti, легированный никелем, железом, марганцем и титаном. Химический состав соответствует марке МНЖКТ5-1-0.2-0.2, где цифры обозначают массовые доли компонентов: никель — 5 %, железо — 1 %, марганец — 0.2 %, титан — 0.2 %. Проволока выпускается в соответствии с требованиями ГОСТ 16130-90 и предназначена для сварки, наплавки и пайки медных сплавов, а также для изготовления электродов и токоподводящих элементов.
Сплав МНЖКТ5-1-0.2-0.2 обладает повышенной жаропрочностью и коррозионной стойкостью по сравнению с чистой медью. Введение никеля и железа повышает температуру рекристаллизации, а титан и марганец обеспечивают дисперсионное твердение. Проволока поставляется диаметром от 0.8 до 6.0 мм в бухтах или на катушках. Предел прочности на растяжение — 350–450 МПа, относительное удлинение — не менее 20 %. Электрическое сопротивление — 0.12–0.15 Оммм/м. Температура плавления сплава — 1080–1120 C.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Диаметр проволоки | 0.8–6.0 | мм | ГОСТ 16130-90 | допуск 0.05 мм |
| Предел прочности | 350–450 | МПа | ГОСТ 1497-84 | после отжига |
| Относительное удлинение | 20 | % | ГОСТ 1497-84 | на базе 100 мм |
| Электрическое сопротивление | 0.12–0.15 | Оммм/м | ГОСТ 7229-76 | при 20 C |
| Температура плавления | 1080–1120 | C | ДТА | интервал |
Проволока МНЖКТ5-1-0.2-0.2 применяется в следующих отраслях и технологических процессах:
Сварку проволокой МНЖКТ5-1-0.2-0.2 выполняют в среде защитных газов (аргон, гелий) или под флюсом. Рекомендуется предварительный подогрев изделий до 200–300 C для снижения скорости кристаллизации и предотвращения горячих трещин. Плотность тока при дуговой сварке — 80–120 А/мм. Расход защитного газа — 10–15 л/мин. Для получения качественного шва необходимо зачищать кромки до металлического блеска и обезжиривать поверхность.
Поставка осуществляется по ГОСТ 16130-90. Дополнительно могут применяться технические условия производителя, согласованные с потребителем.
Проволока предназначена для сварки и наплавки меди, медно-никелевых сплавов (МНЖ5-1, МН19), а также для соединения меди со сталью в среде защитных газов.
Для ручной сварки обычно применяют проволоку диаметром 1.6–3.0 мм. Для автоматической сварки под флюсом — 3.0–6.0 мм.
Да, для деталей толщиной более 5 мм рекомендуется подогрев до 200–300 C для предотвращения образования трещин и улучшения формирования шва.