


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


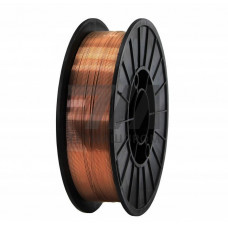
Сварочная медная проволока МСр1 — это низколегированный медный сварочный материал, легированный серебром в количестве 0,08–0,12 %. Введение серебра в состав меди позволяет повысить температуру рекристаллизации и сопротивление ползучести, что критически важно для узлов, работающих при повышенных температурах. Проволока МСр1 поставляется в бухтах и на катушках, диаметр варьируется от 0,8 до 8,0 мм, что обеспечивает совместимость с большинством типов сварочного оборудования.
Материал соответствует требованиям ГОСТ 16130-90 и предназначен для аргонодуговой сварки (TIG) и наплавки изделий из меди и медных сплавов. Основное отличие МСр1 от чистой медной проволоки М1 — повышенная жаропрочность и стабильность дугового разряда при сварке на токах высокой плотности. Серебряная добавка также улучшает растекаемость расплавленного металла по кромкам, что снижает вероятность образования пор и непроваров в корне шва.
Сварка проволокой МСр1 выполняется на постоянном токе прямой полярности (DCEN) в среде аргона высокой чистоты (не ниже 99,99 %). Для толстостенных деталей рекомендуется предварительный подогрев до 400–600 C, что позволяет избежать трещинообразования в зоне термического влияния. Оптимальный режим сварки подбирается в зависимости от диаметра проволоки:
Сварной шов, выполненный проволокой МСр1, характеризуется высокой плотностью и отсутствием оксидных включений. Механические свойства наплавленного металла: временное сопротивление разрыву — 200–240 МПа, относительное удлинение — 30–35 %, твердость по Бринеллю — 45–55 HB. Электропроводность сварного соединения сохраняется на уровне 95–98 % от основного металла, что делает МСр1 предпочтительным выбором для токоведущих элементов.
Сварочная медная проволока МСр1 востребована в отраслях, где требуется сочетание высокой электро- и теплопроводности с устойчивостью к термическим нагрузкам:
В отличие от проволоки М1, МСр1 сохраняет прочностные характеристики при длительной эксплуатации при температурах до 250–300 C. Это позволяет применять её для сварки узлов, работающих в условиях циклического нагрева, например, в сварочных трансформаторах и индукционных нагревателях.
| Марка | Легирующий элемент | Содержание, % | Температура рекристаллизации, C | Основное назначение |
|---|---|---|---|---|
| МСр1 | Ag | 0,08–0,12 | 250–300 | Жаропрочные токоведущие узлы |
| М1 | — | Cu 99,9 | 150–200 | Общепромышленная сварка меди |
| МСр0,5 | Ag | 0,4–0,6 | 300–350 | Высокотемпературные контакты |
Проволока МСр1 занимает промежуточное положение между чистой медью и высокосеребряными сплавами. Для большинства задач сварочного производства её характеристик достаточно, при этом стоимость материала ниже, чем у МСр0,5. При выборе диаметра следует учитывать толщину свариваемого металла: для листов до 3 мм оптимальна проволока 1,6–2,0 мм, для толстостенных конструкций — 3,0–4,0 мм.
Поверхность проволоки МСр1 должна быть чистой, без окисных плёнок и масляных загрязнений. Хранение осуществляется в закрытых бухтах при относительной влажности не более 60 %. Перед сваркой рекомендуется обезжирить проволоку ацетоном или спиртом, а при длительном хранении — удалить поверхностный оксидный слой механической зачисткой или травлением в 5–10 % растворе серной кислоты с последующей промывкой и сушкой.
Для автоматизированной сварки проволока МСр1 поставляется в кассетах по 5–15 кг с равномерной намоткой, что исключает перегибы и обеспечивает стабильную подачу через горелку. Допустимое отклонение по диаметру — 0,05 мм для проволоки до 2,0 мм и 0,07 мм для больших диаметров.
МСр1 содержит 0,08–0,12 % серебра, что повышает температуру рекристаллизации до 250–300 C и улучшает растекаемость расплава. Швы, выполненные МСр1, более устойчивы к термической усталости и сохраняют электропроводность при нагреве.
Для диаметра 2,0 мм оптимальны ток 160–240 А, напряжение 14–18 В, расход аргона 8–12 л/мин. При сварке толстостенных деталей требуется предварительный подогрев до 400–600 C.
Да, проволока МСр1 применяется для сварки латуней с содержанием цинка до 35 %. Однако для высокоцинковых латуней рекомендуется использовать присадочный материал с кремнием для подавления испарения цинка.
Качество проволоки МСр1 регламентируется ГОСТ 16130-90. Химический состав контролируется по содержанию серебра (0,08–0,12 %), примесей — не более 0,1 % суммарно.