


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


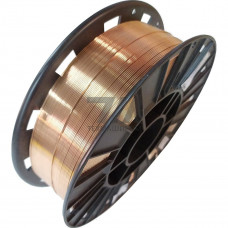
Сварочная омедненная проволока Св-08Х3Г2СМ — это легированная электродная проволока, предназначенная для механизированной сварки и наплавки изделий из низколегированных и углеродистых сталей, работающих в условиях интенсивного абразивного износа и ударных нагрузок. Медное покрытие наносится для улучшения токоподвода в зоне контакта с подающим механизмом, снижения переходного сопротивления и повышения стабильности горения дуги при повышенных скоростях подачи.
Химический состав проволоки Св-08Х3Г2СМ регламентируется ГОСТ 10543 и характеризуется содержанием хрома (2,5–3,5%), марганца (1,8–2,3%), кремния (0,6–1,0%) и молибдена (0,4–0,6%). Такое сочетание легирующих элементов обеспечивает формирование мартенситно-бейнитной структуры наплавленного металла с твердостью в пределах 38–45 HRC после естественного охлаждения. Карбидообразующие элементы — хром и молибден — способствуют повышению красностойкости и сопротивлению термической усталости.
Проволока Св-08Х3Г2СМ применяется в среде углекислого газа (CO) или смеси Ar + CO. Рекомендуемый режим сварки: сварочный ток 180–350 А, напряжение дуги 22–32 В, вылет электрода 15–20 мм. Омедненная поверхность обеспечивает стабильную подачу через направляющие каналы сварочных тракторов и роботизированных комплексов без налипания и заеданий, что критично при использовании длинных кабельных удлинителей.
Наплавленный металл характеризуется высокой плотностью, отсутствием пор и трещин при соблюдении технологических параметров. Перед сваркой рекомендуется прогрев изделий до 150–250 C при толщине металла свыше 30 мм для предотвращения образования холодных трещин в зоне термического влияния.
Проволока Св-08Х3Г2СМ востребована при восстановлении и упрочнении деталей горнодобывающего, цементного и металлургического оборудования. Основные области использования:
По сравнению с проволокой Св-08Г2С, Св-08Х3Г2СМ обеспечивает более высокую износостойкость наплавленного слоя за счет присутствия хрома и молибдена. При этом обрабатываемость резанием сохраняется на приемлемом уровне, что позволяет выполнять механическую обработку наплавленных поверхностей до требуемых размеров.
| Параметр | Св-08Х3Г2СМ | Св-08Г2С | Св-12Х13 | Св-08Х20Н9Г7Т |
|---|---|---|---|---|
| Содержание Cr, % | 2,5–3,5 | 0,20 | 12,0–14,0 | 19,0–21,0 |
| Содержание Mo, % | 0,4–0,6 | — | — | — |
| Твердость наплавки, HRC | 38–45 | 18–22 | 35–40 | 20–25 |
| Защитная среда | CO, Ar+CO | CO | Ar, флюс | Ar |
Проволока Св-08Х3Г2СМ поставляется в кассетах и на катушках типа K-300, K-200, а также в бухтах для автоматических сварочных головок. Стандартный диапазон диаметров — 1,2; 1,6; 2,0; 2,5; 3,0 мм. Допускаемое отклонение по диаметру — 0,04 мм для диаметров до 2,0 мм и 0,06 мм для больших сечений. Омеднение выполняется гальваническим способом с толщиной покрытия 2–5 мкм, что обеспечивает равномерный токосъем и защиту от коррозии при хранении.
Наиболее стабильные результаты достигаются при сварке в чистом CO или смеси Ar + 20% CO. Применение аргонной смеси снижает разбрызгивание и улучшает формирование шва при сварке в вертикальном положении.
Для изделий толщиной до 20 мм подогрев не обязателен. При толщине свыше 30 мм рекомендуется прогрев до 150–250 C для снижения риска образования холодных трещин в зоне термического влияния.
В состоянии после естественного охлаждения твердость составляет 38–45 HRC. При необходимости твердость можно повысить до 50 HRC последующей термической обработкой — закалкой с отпуском.
Проволока Св-08Х3Г2СМ предназначена преимущественно для наплавки износостойких слоев. Для соединения высокопрочных сталей с пределом текучести свыше 600 МПа рекомендуется применять специализированные сварочные материалы с более высокими характеристиками пластичности.