


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


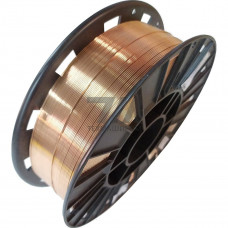
Сварочная омедненная проволока Св-08ХГ2С — это низколегированная электродная проволока, предназначенная для механизированной сварки и наплавки изделий из низкоуглеродистых и низколегированных сталей. Медное покрытие наносится на поверхность для улучшения токоподвода в зоне контакта с подающим механизмом, снижения переходного сопротивления и защиты проволоки от коррозии при хранении.
Химический состав проволоки Св-08ХГ2С регламентируется ГОСТ 2246-70 и характеризуется содержанием углерода не более 0,10%, хрома в диапазоне 0,7–1,0% и марганца 1,8–2,1%. Кремний присутствует в количестве 0,7–1,0%. Такое легирование обеспечивает повышенную прочность металла шва и устойчивость к образованию горячих трещин при сварке конструкций, работающих под динамическими нагрузками.
Проволока Св-08ХГ2С применяется в среде углекислого газа (CO) или в смеси Ar + CO. Рекомендуемый режим сварки зависит от диаметра проволоки: для диаметра 1,2 мм оптимальный сварочный ток составляет 120–200 А при напряжении дуги 18–24 В, для диаметра 1,6 мм — 200–350 А при напряжении 22–30 В. Вылет электрода выдерживается в пределах 12–18 мм, расход защитного газа — 10–15 л/мин.
Медное покрытие обеспечивает стабильную подачу проволоки через сварочный рукав без рывков и заеданий, что критично при использовании автоматических сварочных комплексов и роботизированных ячеек. Допустимая скорость подачи достигает 12–15 м/мин без потери контакта в токоподводящем наконечнике.
Металл шва, сформированный проволокой Св-08ХГ2С, после сварки в CO имеет следующие характеристики:
Благодаря хромомарганцевому легированию шов сохраняет пластичность при отрицательных температурах, что позволяет применять проволоку для конструкций, эксплуатируемых в условиях Севера.
Св-08ХГ2С востребована при изготовлении металлоконструкций, где требуется повышенная прочность сварных соединений без предварительного подогрева:
Проволока поставляется в кассетах типа K-300 и K-415, а также на катушках BS-300. Диаметральный ряд включает 0,8; 1,0; 1,2; 1,4; 1,6 и 2,0 мм. Намотка выполняется сплошным слоем без перехлестов и узлов, что гарантирует равномерное разматывание при высоких скоростях подачи.
| Диаметр, мм | Сварочный ток, А | Напряжение дуги, В | Скорость подачи, м/мин | Расход CO, л/мин |
|---|---|---|---|---|
| 0,8 | 60–100 | 16–19 | 6–9 | 8–10 |
| 1,2 | 120–200 | 18–24 | 4–7 | 10–13 |
| 1,6 | 200–350 | 22–30 | 3–5 | 13–15 |
Омедненная поверхность чувствительна к конденсату, поэтому хранение проволоки должно осуществляться в отапливаемом складе при относительной влажности не более 60%. Перед использованием кассету рекомендуется выдержать при температуре цеха не менее 4 часов, если она находилась в холодном помещении. При сварке ответственных швов допускается прокалка проволоки при температуре 150–200 C в течение 1 часа для удаления остаточной влаги с поверхности.
Св-08ХГ2С дополнительно легирована хромом (0,7–1,0%), что повышает прочность наплавленного металла на 60–80 МПа и улучшает стойкость к образованию закалочных структур при сварке толстостенных элементов.
Да, при сварке корневых проходов рекомендуется применять проволоку диаметром 1,0–1,2 мм на пониженных токах 80–120 А с тщательной зачисткой кромок от окалины и масла.
Используется обратная полярность постоянного тока (плюс на электроде). При прямой полярности наблюдается нестабильное горение дуги и повышенное разбрызгивание.
Нет, проволока предназначена исключительно для сварки в среде активных или смешанных защитных газов. Самозащитные порошковые проволоки имеют другое обозначение и состав.