


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


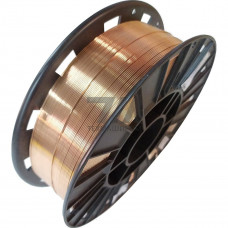
Сварочная омедненная проволока Св-08ХГСМА — легированная низкоуглеродистая проволока для дуговой сварки в защитных газах конструкционных низколегированных сталей повышенной и высокой прочности. Марка соответствует ГОСТ 2246-70; индекс «А» обозначает повышенную чистоту по сере и фосфору (S 0,015 %, P 0,020 %). Медное покрытие толщиной 0,3–0,6 мкм обеспечивает стабильный электрический контакт в токоподводящем мундштуке, снижает переходное сопротивление и защищает поверхность от атмосферной коррозии при хранении.
Система легирования Cr–Mn–Si–Mo формирует мелкозернистую структуру шва с высокой стойкостью к хрупкому разрушению при отрицательных температурах. Содержание углерода не превышает 0,10 %, что ограничивает склонность к образованию закалочных структур в зоне термического влияния.
| Элемент | Массовая доля, % | Показатель | Значение | Условия |
|---|---|---|---|---|
| C | 0,10 | Предел текучести | 440 МПа | наплавленный металл |
| Cr | 0,80–1,10 | Временное сопротивление | 540 МПа | наплавленный металл |
| Mn | 1,00–1,60 | Относительное удлинение | 20 % | наплавленный металл |
| Si | 0,60–0,95 | Ударная вязкость KCU | 60 Дж/см | –40 C |
| Mo | 0,40–0,65 | Диаметр проволоки | 0,8–2,0 мм | ГОСТ 2246-70 |
Проволока предназначена для механизированной сварки в среде Ar + CO (80/20) и CO на обратной полярности. Рекомендуемый сварочный ток для диаметра 1,2 мм — 180–260 А при напряжении дуги 24–30 В; расход защитного газа — 12–18 л/мин. Для диаметра 1,6 мм ток повышают до 280–340 А. Погонная энергия ограничивается 15–20 кДж/см для сохранения ударной вязкости в зоне термического влияния.
Проволока поставляется на катушках К300, барабанах или в мотках. Перед применением поверхность обезжиривают; при повышенной влажности катушки просушивают при 60–80 C. Омедненный слой не требует зачистки, однако при длительном хранении в неотапливаемых складах контролируют сплошность покрытия. Кромки свариваемых деталей зачищают до металлического блеска на ширину 20–30 мм.
Для низколегированных конструкционных сталей с пределом текучести до 440 МПа: 09Г2С, 14Г2АФ, 16Г2АФ, 10ХСНД и их аналогов, эксплуатируемых при температурах до –40 C.
Смесь Ar + CO в соотношении 80/20 либо чистый CO. Смесь обеспечивает более стабильный перенос металла и меньшее разбрызгивание.
Индекс «А» указывает на повышенную чистоту по сере и фосфору, что снижает риск горячих трещин и повышает ударную вязкость наплавленного металла.
Нет, медное покрытие не удаляют. При загрязнении или длительном хранении достаточно протереть поверхность ветошью и просушить катушку.