


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


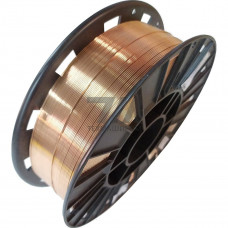
Сварочная омедненная проволока Св-10ХГ2СМА — легированная низкоуглеродистая проволока для дуговой сварки в защитных газах низколегированных конструкционных сталей повышенной и высокой прочности. Химический состав по ГОСТ 2246-70 обеспечивает легирование шва через сварочную ванну без дополнительной металлургической обработки. Медное покрытие толщиной 0,3–0,8 мкм выполняет две функции: защита поверхности от атмосферной коррозии при хранении и стабилизация токоподвода в сварочной горелке за счёт снижения переходного сопротивления контакт «наконечник–проволока».
Марка Св-10ХГ2СМА содержит углерод в пределах 0,07–0,12 %, что ограничивает склонность металла шва к закалке при сварке толстостенных конструкций. Хром и марганец в сочетании с молибденом формируют структуру бейнита и низкоуглеродистого мартенсита после охлаждения, обеспечивая предел текучести наплавленного металла не ниже 440 МПа. Кремний раскисляет сварочную ванну, снижая вероятность образования пор при сварке по окалине и грунтовке.
Проволока Св-10ХГ2СМА применяется при сварке в среде углекислого газа (CO) и газовых смесях Ar + CO (80/20, 75/25). Диапазон диаметров — 0,8–2,0 мм. Для диаметра 1,2 мм сварочный ток составляет 180–280 А при напряжении дуги 24–30 В, расход защитного газа — 12–18 л/мин. Погонная энергия ограничивается 15–20 кДж/см для предотвращения роста зерна в зоне термического влияния.
| Диаметр, мм | Ток, А | Напряжение, В | Расход CO, л/мин | Вылет электрода, мм |
|---|---|---|---|---|
| 0,8 | 80–140 | 18–22 | 8–12 | 10–15 |
| 1,0 | 120–200 | 20–26 | 10–15 | 12–18 |
| 1,2 | 180–280 | 24–30 | 12–18 | 15–20 |
| 1,6 | 250–380 | 28–34 | 15–20 | 18–25 |
| 2,0 | 320–450 | 30–38 | 18–25 | 20–30 |
Проволока Св-10ХГ2СМА предназначена для сварки ответственных металлоконструкций из сталей марок 09Г2С, 10ХСНД, 14Г2АФ, 16Г2АФ, а также импортных аналогов S355J2, S420, S460. Типовые объекты:
Металл шва, выполненный проволокой Св-10ХГ2СМА, сохраняет ударную вязкость KCU не ниже 34 Дж/см при температуре –40 C. Это позволяет применять соединения в конструкциях, эксплуатируемых в климатических зонах с расчётной температурой до –40 C. Стойкость к образованию холодных трещин обеспечивается ограничением углерода и введением молибдена, повышающего температуру отпуска мартенсита. При сварке толщин свыше 30 мм рекомендуется предварительный подогрев до 100–150 C и последующая термообработка по режимам, установленным для основного металла.
Проволока поставляется на катушках К300, К415, в мотках и на барабанах. Масса нетто — от 5 до 250 кг в зависимости от типа тары. Каждая партия сопровождается сертификатом качества с указанием плавки, химического состава и результатов испытаний наплавленного металла. Хранение — в закрытых помещениях при относительной влажности не выше 70 %; перед применением рекомендуется проверка омеднения на отсутствие шелушения и окисных включений.
Для низколегированных конструкционных сталей с пределом текучести до 460 МПа: 09Г2С, 10ХСНД, 14Г2АФ, 16Г2АФ, S355–S460. Обеспечивает равнопрочность сварного шва основному металлу без последующей термообработки при толщинах до 30 мм.
Углекислый газ CO по ГОСТ 8050 или смеси Ar + CO в соотношениях 80/20 и 75/25. Смеси обеспечивают более стабильный перенос металла и меньший разбрызгивание при сварке в потолочном и вертикальном положениях.
При толщине свариваемого металла свыше 30 мм рекомендуется предварительный подогрев до 100–150 C. Это снижает скорость охлаждения в зоне термического влияния и предотвращает образование холодных трещин в металле шва.
Электролитическое медное покрытие толщиной 0,3–0,8 мкм. Оно защищает поверхность от коррозии при хранении и стабилизирует электрический контакт в токоподводящем наконечнике горелки, снижая износ расходных деталей.