


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


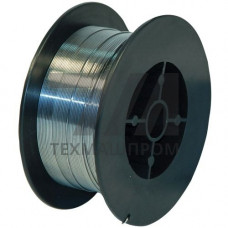
Сварочная порошковая проволока E71T-GS — самозащитная трубчатая электродная проволока, предназначенная для полуавтоматической сварки на открытом воздухе без подачи защитного газа. Классификация по AWS A5.20 указывает на минимальный предел текучести наплавленного металла 390 МПа (56 ksi) и пригодность для однопроходных соединений. Отсутствие внешней газовой защиты делает E71T-GS востребованной при монтажных работах, где применение баллонной обвязки затруднено или нецелесообразно.
Самозащитный механизм реализован за счёт газообразующих компонентов в составе шихты, которые при горении дуги формируют локальную защитную атмосферу. Это исключает необходимость использования CO, Ar или смесей, что упрощает логистику сварочного поста и снижает зависимость от погодных условий. Проволока E71T-GS стабильно горит при скорости ветра до 10–12 м/с, тогда как сварка сплошной проволокой в среде CO при таких условиях требует ветрозащитных экранов.
Для полуавтоматической сварки E71T-GS выпускается в диапазоне диаметров 0,8–1,6 мм. Наиболее распространённые позиции — 0,9 мм, 1,2 мм и 1,6 мм. Рекомендуемый вылет электрода составляет 15–25 мм, что обеспечивает стабильное горение дуги и минимальное разбрызгивание. Сварка выполняется на постоянном токе обратной полярности (DC+), при этом напряжение поддерживается в диапазоне 17–28 В в зависимости от диаметра и силы тока.
Наплавленный металл E71T-GS характеризуется ферритно-перлитной структурой с мелкозернистой составляющей. Типичные значения механических свойств:
Содержание углерода в наплавленном металле не превышает 0,12%, что обеспечивает стойкость к образованию горячих трещин при сварке тонколистовых конструкций. Легирующая система включает марганец и кремний в количестве 1,2–1,8% и 0,3–0,6% соответственно, что гарантирует раскисление сварочной ванны и формирование плотного шва без пор.
Проволока E71T-GS ориентирована на однопроходную сварку угловых и стыковых соединений. Основные области применения:
Ограничение по однопроходности связано с накоплением шлаковых включений при многопроходной сварке. Для многослойных швов следует применять проволоки класса E71T-1 или E71T-8, обеспечивающие требуемую стойкость к кристаллизационным трещинам.
| Диаметр, мм | Сила тока, А | Напряжение, В | Вылет электрода, мм | Скорость подачи, м/мин |
|---|---|---|---|---|
| 0,9 | 90–140 | 17–20 | 15–20 | 4,5–7,5 |
| 1,2 | 140–220 | 19–24 | 18–25 | 3,5–6,5 |
| 1,6 | 200–300 | 23–28 | 20–30 | 2,5–5,0 |
Коэффициент наплавки E71T-GS достигает 2,3–2,8 кг/ч при токе 200 А, что на 15–20% выше, чем у сплошной проволоки аналогичного диаметра. Шлаковая корка легко отделяется, что сокращает время на зачистку между проходами. Потери на угар и разбрызгивание не превышают 5–7%.
Порошковая проволока E71T-GS чувствительна к влаге. Хранение должно осуществляться в заводской упаковке при температуре 15–25 C и относительной влажности не выше 60%. После вскрытия упаковки проволоку рекомендуется использовать в течение 24 часов. При нарушении условий хранения и появлении признаков коррозии на поверхности проволоки необходима прокалка при температуре 120–150 C в течение 1–2 часов.
Перед сваркой кромки деталей должны быть очищены от ржавчины, масла и влаги. Допускается сварка по окалине, однако качество формирования шва при этом снижается. Для достижения стабильного проплавления рекомендуется использовать разделку кромок под углом 45–60 при толщине металла свыше 6 мм.
Нет, проволока E71T-GS предназначена только для однопроходных швов. При наложении последующих слоёв возможно образование шлаковых включений и снижение механических свойств соединения. Для многопроходной сварки применяют проволоки E71T-1 или E71T-8.
Нет, E71T-GS является самозащитной проволокой. Газообразующие компоненты шихты создают защитную атмосферу непосредственно в зоне дуги, что позволяет работать на открытом воздухе без газовой аппаратуры.
Сварка выполняется на постоянном токе обратной полярности (DC+). Прямая полярность приводит к нестабильному горению дуги и повышенному разбрызгиванию.
Рекомендуемая температура окружающей среды — не ниже –10 C. При более низких температурах необходимо предварительное подогрев свариваемых кромок до 50–100 C для предотвращения образования холодных трещин.