


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


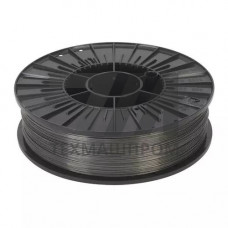
Сварочная проволока из кобальтового сплава Stellite 6 — присадочный материал на основе кобальта с хромом, вольфрамом и углеродом, предназначенный для наплавки износостойких покрытий. Сплав относится к системе Co–Cr–W–C и сочетает высокую твёрдость с сопротивлением абразивному изнашиванию при повышенных температурах. Проволока выпускается в соответствии с AWS A5.21 (классификация ERCoCr-A) и ISO 6847. Типичный химический состав: кобальт — основа, хром — 28–32 %, вольфрам — 4,0–6,0 %, углерод — 1,0–1,4 %, никель — не более 3 %, железо — не более 3 %, кремний и марганец — в сумме до 2 %. Структура наплавленного слоя — твёрдый раствор кобальта с эвтектикой и карбидами хрома и вольфрама типа MC и MC, обеспечивающими твёрдость 38–47 HRC в состоянии после наплавки.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Диаметр проволоки | 1,2–3,2 | мм | ГОСТ 6507 | допуск 0,05 мм |
| Твёрдость наплавки | 38–47 | HRC | ASTM E18 | без термообработки |
| Температура эксплуатации | до 800 | C | ASTM E21 | сохранение твёрдости |
| Плотность | 8,4–8,6 | г/см | ASTM B311 | литой сплав |
| Ток наплавки (MIG) | 180–320 | А | режимная карта | DC+, обратная полярность |
| Расход защитного газа | 14–20 | л/мин | ротаметр | Ar 99,99 % |
Проволока Stellite 6 применяется при газовой наплавке (oxy-acetylene), дуговой наплавке в среде аргона (GTAW, GMAW) и плазменной наплавке (PTA). Для MIG-процесса используется постоянный ток обратной полярности, защитный газ — аргон чистотой не ниже 99,99 %. Предварительный подогрев деталей из углеродистых и низколегированных сталей выполняется до 200–400 C для предотвращения образования холодных трещин. Наплавку ведут с минимальным проплавлением основного металла: доля участия основного металла в наплавленном слое не должна превышать 10–15 %, иначе снижается твёрдость и коррозионная стойкость. Для многослойной наплавки каждый последующий валик наносится после остывания предыдущего до 150–200 C. Обработка наплавленного слоя возможна только шлифованием — твёрдость исключает лезвийную обработку.
В отличие от никелевых наплавочных сплавов типа NiCrBSi (Colmonoy), кобальтовый Stellite 6 сохраняет твёрдость при нагреве выше 600 C и обладает лучшей стойкостью к абразивному износу в сочетании с ударными нагрузками. По сравнению с наплавкой порошковой проволокой на железной основе (Fe-Cr-C), кобальтовый сплав обеспечивает более высокую коррозионную стойкость в агрессивных средах и меньшее разупрочнение при многократных термоциклах. Однако стоимость Stellite 6 в 4–6 раз выше железных аналогов, что ограничивает его применение тонкослойной наплавкой ответственных узлов.
Используется аргон чистотой 99,99 % с расходом 14–20 л/мин. Добавление CO или кислорода не допускается — это приводит к выгоранию углерода и снижению твёрдости наплавленного слоя.
Да, подогрев до 200–400 C обязателен для предотвращения холодных трещин в зоне термического влияния. После наплавки рекомендуется замедленное охлаждение под теплоизоляционным покрытием.
Сплав сохраняет твёрдость не ниже 30 HRC при нагреве до 800 C. При температуре выше 850 C начинается интенсивное окисление и потеря износостойкости.
Лезвийная обработка твердосплавным или керамическим инструментом возможна только после отжига при 800–850 C, что снижает твёрдость до 25–30 HRC. В состоянии после наплавки применяется только шлифование.