


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


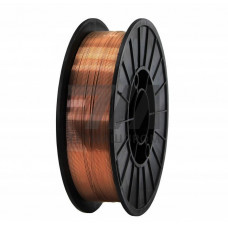
Сварочная проволока ГОСТ 16130-90 — это низколегированная и углеродистая стальная сварочная проволока, предназначенная для дуговой сварки и наплавки конструкций, работающих в интервале температур от –70 до +425 C. Норматив регламентирует химический состав, геометрические параметры и механические свойства металла шва, что обеспечивает стабильность технологического процесса при автоматической и полуавтоматической сварке в среде защитных газов.
Ключевое отличие проволоки по ГОСТ 16130-90 — строго нормированное содержание легирующих элементов, которое гарантирует получение заданных прочностных характеристик наплавленного металла. В зависимости от марки проволоки обеспечивается предел текучести от 355 до 590 МПа, что позволяет подбирать материал под конкретные условия эксплуатации сварных соединений.
ГОСТ 16130-90 устанавливает выпуск проволоки диаметром от 0,8 до 5,0 мм. Поверхность проволоки может быть омеднённой или без покрытия — выбор определяется условиями подачи в зону сварки и требованиями к стабильности дугового разряда. Омеднённая поверхность снижает коэффициент трения при прохождении через токоподводящий наконечник и уменьшает разбрызгивание металла.
| Диаметр, мм | Марка проволоки | Предел текучести, МПа | Временное сопротивление, МПа | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 1,2 | Св-08Г2С | 355 | 490 | 118 |
| 1,6 | Св-08Г2С | 355 | 490 | 118 |
| 2,0 | Св-10НМА | 440 | 590 | 98 |
Номенклатура ГОСТ 16130-90 включает несколько марок проволоки, каждая из которых ориентирована на определённые условия сварки:
Содержание серы и фосфора в проволоке ограничено значениями 0,025 % и 0,030 % соответственно, что минимизирует склонность наплавленного металла к кристаллизационным трещинам при сварке жёстко закреплённых узлов.
Проволока ГОСТ 16130-90 предназначена для механизированной сварки в среде углекислого газа и его смесей с аргоном. Рекомендуемый режим сварки проволокой Св-08Г2С диаметром 1,2 мм: сварочный ток 120–260 А, напряжение дуги 18–28 В, вылет электрода 10–15 мм. При сварке в нижнем положении скорость подачи проволоки составляет 3,5–12 м/мин.
Для получения стабильного формирования шва при сварке вертикальных и потолочных швов применяют проволоку меньшего диаметра (0,8–1,2 мм) с пониженным сварочным током. Омеднённая поверхность обеспечивает надёжный электрический контакт в токоподводящем наконечнике и предотвращает залипание проволоки при длительных перерывах в работе.
Сварочная проволока ГОСТ 16130-90 востребована в отраслях, где требуется гарантированное качество сварных соединений при серийном производстве:
Проволока поставляется в кассетах по 5–15 кг и на катушках по 15–250 кг. Намотка выполняется послойно с равномерным шагом, что исключает сход витков и запутывание проволоки при подаче через сварочный рукав.
Каждая партия проволоки сопровождается сертификатом качества, в котором указываются результаты химического анализа, механические испытания наплавленного металла и данные контроля геометрических параметров. Допуск по диаметру составляет 0,04 мм для проволоки до 1,6 мм и 0,06 мм для диаметров свыше 1,6 мм. Овальность не должна превышать половины допуска на диаметр.
При выборе проволоки необходимо учитывать класс прочности свариваемой стали и условия эксплуатации конструкции. Для сталей с пределом текучести до 355 МПа достаточно проволоки Св-08Г2С; для более прочных сталей применяют легированные марки, обеспечивающие равнопрочность шва основному металлу.
Стандарт охватывает низколегированные и углеродистые марки: Св-08Г2С, Св-10Г2, Св-08ХГ2С, Св-10НМА, Св-08Г2СЦ и другие. Каждая марка имеет регламентированный химический состав и назначение.
Св-08Г2С используется для сварки низкоуглеродистых и низколегированных сталей с пределом текучести до 355 МПа, включая стали 09Г2С, 10ХСНД, Ст3сп.
Основной защитный газ — углекислый газ по ГОСТ 8050. Допускается применение смесей Ar + CO в пропорциях 80/20 или 75/25 для улучшения формирования шва.
Для полуавтоматов оптимален диаметр 0,8–1,2 мм. Проволока 1,2 мм обеспечивает высокую производительность при сварке в нижнем положении, 0,8 мм — для вертикальных и потолочных швов.