


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


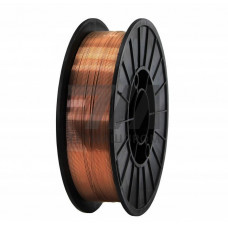
Сварочная проволока М1 — это медная сварочная проволока, изготавливаемая из меди марки М1 по ГОСТ 859-2014. Материал отличается высокой электропроводностью (не менее 57 МСм/м) и теплопроводностью, что определяет его специализацию: проволока М1 применяется преимущественно для наплавки и сварки медных и медно-никелевых сплавов, а также для плазменного напыления токопроводящих покрытий. Химический состав регламентирован: содержание меди и серебра — не менее 99,9 %, примеси (кислород, свинец, сера, фосфор) ограничены сотыми долями процента.
В отличие от легированных сварочных проволок, М1 не содержит раскислителей (кремния, марганца), поэтому её использование ограничено средами с минимальным окислительным потенциалом. Сварка ведётся в среде аргона высокой чистоты (марка А по ГОСТ 10157-2016) на постоянном токе обратной полярности. Для стабилизации дуги и подавления пор в шве рекомендуется предварительный подогрев изделия до 200–300 C при толщине металла свыше 5 мм.
Проволока М1 поставляется в бухтах и на катушках диаметром от 0,8 до 8,0 мм. Наиболее востребованные диаметры для автоматической сварки под флюсом и в среде защитных газов — 1,2; 1,6; 2,0 и 2,5 мм. Поверхность проволоки — светлая, без окалины и масляных загрязнений; допускается лёгкая оксидная плёнка, не влияющая на стабильность горения дуги.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Электросопротивление, Оммм/м | Форма поставки |
|---|---|---|---|---|
| 0,8–1,2 | 200–250 | 30–38 | 0,0172–0,0175 | катушки D200, D300 |
| 1,6–2,5 | 210–260 | 28–35 | 0,0172–0,0175 | бухты 10–50 кг |
| 3,0–8,0 | 220–270 | 25–32 | 0,0173–0,0176 | бухты 50–150 кг |
Твёрдость проволоки в состоянии поставки — 45–65 HB. Для ответственных соединений, работающих при повышенных температурах, рекомендуется применять проволоку в отожжённом состоянии (мягкая), что обеспечивает более высокую пластичность наплавленного металла.
Сварка проволокой М1 требует строгого контроля за чистотой свариваемых кромок: наличие оксидов и органических загрязнений приводит к образованию пор и трещин в шве. Рекомендуемые режимы для полуавтоматической сварки в аргоне:
Для толстостенных конструкций (свыше 10 мм) применяется сварка с предварительным и сопутствующим подогревом, а также многослойная наплавка с проковкой каждого слоя. При сварке меди М1 с низкоуглеродистыми сталями необходима биметаллическая вставка или использование промежуточного слоя из медно-никелевого сплава МНЖКТ5-1-0,2-0,2.
Сварочная проволока М1 востребована в отраслях, где требуется сочетание высокой электропроводности и коррозионной стойкости шва:
Проволока М1 также применяется в качестве присадочного материала при аргонодуговой сварке медных труб в холодильной технике и системах кондиционирования, где герметичность соединения критична для работоспособности контура.
В отличие от проволоки М2 (медь с содержанием 99,7 %), М1 обеспечивает более высокую стойкость шва к окислению при нагреве и лучше сохраняет электропроводность в зоне термического влияния. По сравнению с легированными бронзовыми проволоками (например, БрКМц3-1), М1 уступает по прочности, но превосходит по электропроводности и пластичности, что делает её оптимальным выбором для токоведущих элементов.
Прямая сварка меди М1 с латунью затруднена из-за испарения цинка и образования пор. Рекомендуется использовать промежуточный слой из медно-кремнистой бронзы или применять пайку твёрдым припоем.
Наиболее качественные швы получаются в аргоне высокой чистоты (99,99 %). Допускается добавление до 30 % гелия для увеличения тепловложения при сварке толстостенных изделий.
Для изделий толщиной до 3 мм подогрев не обязателен. При большей толщине рекомендуется предварительный подогрев до 200–300 C для предотвращения холодных трещин и обеспечения провара корня шва.
При хранении в сухом отапливаемом помещении при относительной влажности не более 60 % срок хранения не ограничен. При появлении интенсивной оксидной плёнки проволоку необходимо зачистить перед использованием.