


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



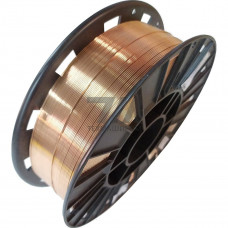
Сварочная проволока Св-08Г2С — омеднённая или неомеднённая проволока сплошного сечения из низкоуглеродистой кремнемарганцевой стали, предназначенная для механизированной сварки в среде защитных газов. Проволока изготавливается по ГОСТ 2246-70 и обеспечивает получение наплавленного металла с содержанием марганца 1,8–2,1 % и кремния 0,7–0,95 %, что гарантирует устойчивое формирование шва без горячих трещин.
Проволока Св-08Г2С относится к группе кремнемарганцевых проволок и применяется для сварки углеродистых и низколегированных конструкционных сталей. Раскисление сварочной ванны обеспечивается совместным действием марганца и кремния, что подавляет образование пор при сварке по окисленной поверхности и в условиях повышенной влажности.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диаметр | 0,8–1,2 мм | Предел текучести шва | 355 МПа | СО, ток 100–220 А |
| Диаметр | 1,6–2,0 мм | Временное сопротивление | 490–590 МПа | Смесь Ar + CO |
| Содержание Mn | 1,8–2,1 % | Относительное удлинение | 22 % | Наплавленный металл |
| Содержание Si | 0,7–0,95 % | Ударная вязкость | 80 Дж/см | При –40 C |
| Содержание C | 0,10 % | Ток сварки | 80–350 А | Зависит от диаметра |
Проволока Св-08Г2С востребована в тех процессах, где требуется высокая производительность наплавки и стабильность дуги при сварке в защитных газах. Основные направления использования:
При сварке проволокой Св-08Г2С в среде углекислого газа расход газа составляет 12–18 л/мин, вылет электрода — 10–15 диаметров проволоки. Для диаметра 1,2 мм оптимальный сварочный ток — 180–260 А при напряжении дуги 24–30 В. Проволока диаметром 0,8 мм применяется для сварки тонколистового металла толщиной 1–3 мм на токах 80–140 А.
При использовании смеси Ar + CO (80/20) снижается разбрызгивание и улучшается формирование шва, что критично для сварки ответственных конструкций. Проволока поставляется в мотках массой 5–15 кг и кассетах 15–20 кг с диаметром намотки 200–300 мм. Омеднённое покрытие толщиной 0,3–0,8 мкм улучшает токоподвод и защищает от коррозии при хранении.
Проволока предназначена для сварки углеродистых и низколегированных конструкционных сталей с пределом прочности до 590 МПа: St3сп, 09Г2С, 17ГС, 10ХСНД и их аналогов. Не рекомендуется для сварки высоколегированных и нержавеющих сталей.
Наиболее распространена сварка в углекислом газе (CO) и в смеси Ar + CO в соотношении 80/20. Смесь обеспечивает меньший разбрызгивание и лучшее формирование шва при сварке ответственных конструкций.
Омеднённое покрытие толщиной 0,3–0,8 мкм улучшает электрический контакт в токоподводящем мундштуке, снижает износ расходных частей горелки и защищает поверхность от атмосферной коррозии при хранении. Неомеднённая проволока применяется при сварке в узких разделках и в условиях повышенных требований к чистоте шва.
Для толщины 4 мм оптимален диаметр 1,0–1,2 мм при сварочном токе 160–220 А в среде CO. Проволока 0,8 мм применяется для металла до 3 мм, проволока 1,6 мм — для толщин от 8 мм и при сварке с разделкой кромок.