


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


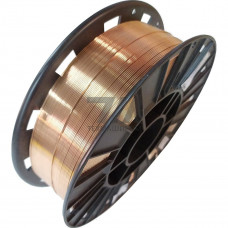
Сварочная проволока Св-08ГС — низкоуглеродистая легированная сварочная проволока, предназначенная для полуавтоматической и автоматической сварки в среде углекислого газа (CO) и газовых смесях. Материал относится к группе кремнемарганцовистых сварочных проволок и применяется для соединения низкоуглеродистых и низколегированных сталей с пределом прочности до 490 МПа.
Химический состав проволоки Св-08ГС регламентируется ГОСТ 2246-70. Основные легирующие элементы — кремний и марганец, которые обеспечивают раскисление сварочной ванны и формирование плотного шва без пор при сварке в углекислом газе.
Содержание кремния и марганца в указанных пределах обеспечивает стабильное горение дуги, хорошее раскисление расплава и минимальное разбрызгивание металла. Механические свойства наплавленного металла после сварки в CO: временное сопротивление разрыву — 480–540 МПа, предел текучести — 360–400 МПа, относительное удлинение — 22–26%, ударная вязкость KCU при –40 C — не менее 34 Дж/см.
Проволока Св-08ГС поставляется в мотках, кассетах и на катушках диаметром 0,8–3,0 мм. Наиболее распространённые диаметры для полуавтоматической сварки — 0,8; 1,0; 1,2; 1,6 мм. Сварка выполняется постоянным током обратной полярности, рекомендуемый диапазон сварочного тока — 60–350 А в зависимости от диаметра проволоки.
Материал обеспечивает устойчивое горение дуги при сварке во всех пространственных положениях, включая вертикальные и потолочные швы. Вылет электрода — 10–20 мм, расход углекислого газа — 8–15 л/мин. При сварке тонколистового металла толщиной до 3 мм рекомендуется применять проволоку диаметром 0,8–1,0 мм с использованием короткозамкнутого переноса металла.
Сварочная проволока Св-08ГС используется в конструкциях, работающих при температурах до –40 C, и обеспечивает хладостойкость сварных соединений. Основные области применения:
По сравнению с проволокой Св-08Г2С, Св-08ГС содержит меньше марганца (1,40–1,80% против 1,80–2,10%), что снижает склонность к образованию трещин при сварке высокоуглеродистых сталей и обеспечивает более высокую пластичность наплавленного металла. При этом прочностные характеристики несколько ниже, что ограничивает применение Св-08ГС для соединения сталей с пределом прочности выше 490 МПа.
| Диаметр, мм | Сварочный ток, А | Напряжение дуги, В | Скорость подачи, м/мин | Расход CO, л/мин |
|---|---|---|---|---|
| 0,8 | 60–100 | 16–19 | 4–8 | 8–10 |
| 1,0 | 80–140 | 17–21 | 3–7 | 9–12 |
| 1,2 | 120–200 | 19–24 | 2,5–6 | 10–14 |
| 1,6 | 180–350 | 22–28 | 2–5 | 12–15 |
Проволока Св-08ГС поставляется с чистой, обезжиренной поверхностью без окалины и ржавчины. Хранение должно осуществляться в сухих отапливаемых помещениях при относительной влажности не более 60%. Перед использованием рекомендуется проверить состояние поверхности: наличие коррозии или масляных загрязнений требует механической зачистки или замены проволоки, поскольку загрязнения вызывают поры в сварном шве и нестабильность горения дуги.
Проволока Св-08ГС применяется для сварки низкоуглеродистых сталей типа 08, 10, 20 и низколегированных сталей с пределом прочности до 490 МПа, включая стали 09Г2С, 17Г1С и аналогичные.
Основной защитный газ — углекислый газ (CO) по ГОСТ 8050. Допускается сварка в смесях Ar + CO (75–85% Ar) для снижения разбрызгивания и улучшения формирования шва.
Св-08ГС содержит меньше марганца (1,40–1,80% против 1,80–2,10% у Св-08Г2С), что обеспечивает более высокую пластичность и меньшую склонность к горячим трещинам, но несколько меньшую прочность наплавленного металла.
Для полуавтоматической сварки наиболее распространены диаметры 1,0 и 1,2 мм. Диаметр 0,8 мм используется для тонколистового металла, 1,6 мм — для автоматической сварки толстостенных конструкций.