


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



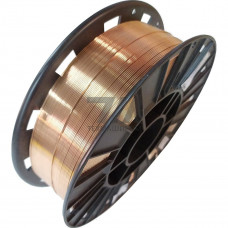
Сварочная проволока Св-08Х3Г2СМ — легированная проволока системы хром–марганец–кремний–молибден, предназначенная для дуговой сварки и наплавки низколегированных теплоустойчивых и конструкционных сталей. Марка расшифровывается как: 0,08 % углерода, до 3 % хрома, до 2 % марганца, около 1 % кремния и до 0,6 % молибдена. Такое сочетание обеспечивает стойкость наплавленного металла к образованию горячих трещин и сохраняет механические свойства при рабочих температурах до 540–560 C.
Проволока выпускается по ГОСТ 2246-70 диаметром от 0,8 до 6,0 мм. Поставка — в мотках массой 5–80 кг или на катушках для автоматической и полуавтоматической сварки. Поверхность — светлая, омеднённая или без покрытия, в зависимости от требований заказчика.
Содержание элементов в проволоке Св-08Х3Г2СМ регламентируется ГОСТ 2246-70. Наплавленный металл после сварки в защитных газах или под флюсом имеет предел текучести не ниже 355 МПа и относительное удлинение не менее 18 %. Ударная вязкость при температуре –40 C — не менее 34 Дж/см.
| Элемент | Массовая доля, % | Диаметр, мм | Предел текучести, МПа | Ударная вязкость, Дж/см |
|---|---|---|---|---|
| Углерод (C) | 0,05–0,10 | 0,8–1,2 | 355 | 34 |
| Хром (Cr) | 2,0–3,0 | 1,6–2,0 | 355 | 34 |
| Марганец (Mn) | 1,5–2,2 | 2,5–3,0 | 355 | 34 |
| Кремний (Si) | 0,6–1,0 | 4,0–5,0 | 355 | 34 |
| Молибден (Mo) | 0,4–0,6 | 5,0–6,0 | 355 | 34 |
Проволока Св-08Х3Г2СМ применяется для сварки и наплавки деталей, работающих под давлением и при повышенных температурах. Основные отрасли:
Сварка проволокой Св-08Х3Г2СМ выполняется в среде защитных газов (Ar + CO) или под флюсом. Рекомендуемый ток — 180–320 А в зависимости от диаметра. Расход защитного газа — 12–18 л/мин. Предварительный подогрев до 150–200 C требуется при сварке толстостенных деталей (свыше 20 мм). Термообработка после сварки — высокий отпуск при 680–720 C для снятия остаточных напряжений.
Для сварки низколегированных теплоустойчивых сталей марок 12Х1МФ, 15Х1М1Ф, 20ХМЛ и аналогичных, работающих при температурах до 560 C.
Смесь аргона с углекислым газом (Ar + 15–20 % CO) или чистый CO. Расход — 12–18 л/мин.
Да, для снятия остаточных напряжений рекомендуется высокий отпуск при 680–720 C с выдержкой 1–2 часа.
Стандартный ряд — от 0,8 до 6,0 мм. Для автоматической сварки — 3,0–5,0 мм, для полуавтоматической — 0,8–1,6 мм.