


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



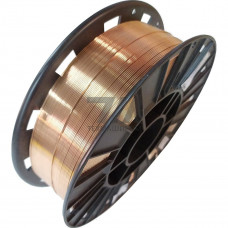
Сварочная проволока Св-08ХГ2С — сплошная электродная проволока из низколегированной стали, предназначенная для механизированной сварки в среде углекислого газа и газовых смесей. Материал применяется при изготовлении металлоконструкций, работающих под давлением и при динамических нагрузках, включая мостовые фермы, резервуары, трубопроводы и элементы строительных каркасов.
Химический состав проволоки Св-08ХГ2С регламентируется ГОСТ 2246-70 и характеризуется содержанием хрома (0,5–0,9 %), марганца (1,8–2,1 %) и кремния (0,9–1,2 %). Такое сочетание легирующих элементов обеспечивает раскисление сварочной ванны и формирование плотного шва без пор при сварке в CO. Углерод ограничен 0,05–0,11 %, что гарантирует устойчивость к горячим трещинам и стабильные механические свойства наплавленного металла.
Проволока Св-08ХГ2С диаметром 0,8–4,0 мм используется в полуавтоматических и автоматических сварочных установках. Оптимальный режим сварки зависит от диаметра: для проволоки 1,2 мм рекомендуемый ток — 120–280 А, напряжение дуги — 18–28 В. Вылет электрода составляет 10–20 мм, расход CO — 10–15 л/мин. Сварка выполняется на постоянном токе обратной полярности, что обеспечивает стабильное горение дуги и минимальное разбрызгивание.
Наплавленный металл характеризуется пределом текучести не менее 390 МПа и временным сопротивлением разрыву 540–640 МПа. Ударная вязкость KCU при –40 C достигает 34 Дж/см, что позволяет эксплуатировать сварные соединения в условиях низких температур. Относительное удлинение составляет 22–28 %.
Проволока Св-08ХГ2С применяется для сварки низколегированных конструкционных сталей с пределом прочности до 490 МПа. Рекомендуется для соединения заготовок из сталей 09Г2С, 10Г2С1, 16ГС, 17Г1С, а также для подварки дефектов литья из углеродистых сталей. Сварные швы, выполненные данной проволокой, выдерживают знакопеременные нагрузки и пригодны для работы в интервале температур от –60 до +425 C.
Поверхность проволоки не имеет омеднения, что требует соблюдения условий хранения: влажность в помещении не должна превышать 60 %, иначе возможно образование ржавчины и ухудшение стабильности дуги. Перед использованием рекомендуется протереть проволоку чистой ветошью и проверить отсутствие масляных загрязнений на поверхности.
| Диаметр, мм | Сварочный ток, А | Напряжение дуги, В | Вылет электрода, мм | Расход CO, л/мин |
|---|---|---|---|---|
| 0,8 | 60–100 | 16–18 | 8–12 | 8–10 |
| 1,2 | 120–280 | 18–28 | 10–20 | 10–15 |
| 2,0 | 250–400 | 24–32 | 15–25 | 15–20 |
Проволока Св-08ХГ2С востребована в отраслях, где требуется высокая производительность сварки при сохранении прочностных характеристик соединений:
При выборе партии проволоки следует контролировать сертификат качества, в котором указывается фактический химический состав и результаты механических испытаний наплавленного металла. Допускается использование проволоки Св-08ХГ2С для сварки корневых проходов при монтаже магистральных трубопроводов в сочетании с подогревом до 100–150 C при отрицательных температурах окружающей среды.
Проволока предназначена для сварки низколегированных сталей 09Г2С, 10Г2С1, 16ГС, 17Г1С с пределом прочности до 490 МПа, а также углеродистых сталей при выполнении ремонтных работ.
Нет, проволока поставляется без омеднения. Это снижает риск образования пор в шве и исключает попадание меди в наплавленный металл, что важно для конструкций, работающих в агрессивных средах.
Сварные соединения, выполненные проволокой Св-08ХГ2С, сохраняют работоспособность при температурах от –60 до +425 C. Ударная вязкость при –40 C составляет не менее 34 Дж/см.
Оптимальной средой является углекислый газ по ГОСТ 8050 или смесь Ar + CO (80/20). Применение чистого аргона нецелесообразно из-за недостаточного раскисления сварочной ванны.