


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



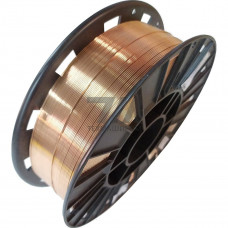
Сварочная проволока Св-08ХГСМФА — легированный электродный материал для дуговой сварки высокопрочных и теплоустойчивых сталей в защитных газах. Изделие относится к группе хромомолибденованадиевых проволок с дополнительным легированием кремнием и марганцем, что обеспечивает формирование металла шва с повышенными прочностными характеристиками при сохранении технологической пластичности.
Металл шва, формируемый проволокой Св-08ХГСМФА, характеризуется феррито-бейнитной структурой с дисперсным упрочнением карбидами ванадия. Основные легирующие элементы распределяются следующим образом:
Содержание серы и фосфора ограничено до 0,025 % каждого, что гарантирует стойкость к горячим трещинам при сварке жестких контуров и толстостенных элементов.
Проволока Св-08ХГСМФА предназначена для механизированной сварки в среде аргона или аргонокислородных смесей, а также для автоматической сварки под флюсом. Оптимальный режим сварки — постоянный ток обратной полярности при плотности тока до 120 А/мм. Сварочно-технологические свойства обеспечивают стабильное горение дуги при пространственных положениях от нижнего до вертикального.
Наплавленный металл после высокого отпуска при 680–720 C приобретает предел текучести не менее 590 МПа при ударной вязкости KCV 60 Дж/см при температуре –40 C. Это позволяет применять проволоку для ответственных конструкций, эксплуатируемых при знакопеременных нагрузках и низких климатических температурах.
Целевое назначение сварочной проволоки Св-08ХГСМФА — соединение элементов из сталей марок 12Х1МФ, 15Х1М1Ф, 20ХМФ и аналогичных хромомолибденованадиевых композиций. Основные области использования:
Проволока поставляется в мотках и на кассетах, диаметр — от 1,2 до 4,0 мм. Поверхность очищена от окалины и загрязнений, допускается меднение по требованию заказчика для улучшения токоподвода при полуавтоматической сварке. Намотка выполняется сплошными витками без перехлестов и узлов, что исключает рывки при подаче.
| Диаметр, мм | Сварка в среде Ar | Сварка под флюсом | Ток, А | Напряжение, В |
|---|---|---|---|---|
| 1,2 | рекомендуется | не применяется | 120–200 | 18–24 |
| 1,6 | рекомендуется | допускается | 180–300 | 22–28 |
| 2,0 | допускается | рекомендуется | 250–400 | 26–32 |
| 3,0 | не применяется | рекомендуется | 350–550 | 30–36 |
Производство проволоки Св-08ХГСМФА регламентируется требованиями ГОСТ 2246 и отраслевыми техническими условиями для энергетического машиностроения. Каждая партия проходит входной контроль химического состава и механических свойств наплавленного металла. Допустимое отклонение по диаметру — 0,05 мм для размеров до 2,0 мм и 0,08 мм для более крупных сечений.
При выборе режимов термообработки сварных соединений необходимо учитывать склонность металла шва к отпускной хрупкости в интервале 550–650 C. Рекомендуется ускоренное охлаждение после высокого отпуска для предотвращения сегрегации фосфора по границам зерен.
Проволока применяется для сварки теплоустойчивых хромомолибденованадиевых сталей типа 12Х1МФ, 15Х1М1Ф, 20ХМФ, используемых в энергетическом и нефтехимическом оборудовании.
Оптимальная среда — аргон высокой чистоты или смесь Ar + 2–5 % CO. Применение чистого CO не рекомендуется из-за выгорания ванадия и снижения прочностных свойств шва.
Для толщин свыше 20 мм и при температуре окружающей среды ниже +5 C необходим подогрев до 200–300 C. После сварки выполняется высокий отпуск при 680–720 C.
После термообработки предел текучести составляет не менее 590 МПа, временное сопротивление — 640–780 МПа, относительное удлинение — не менее 18 %, ударная вязкость при –40 C — не менее 60 Дж/см.