


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



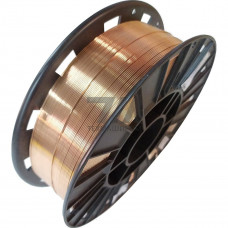
Сварочная проволока Св-10ХГ2СМА — легированный электродный материал для дуговой сварки низколегированных конструкционных сталей повышенной прочности. Изделие относится к группе проволок с пониженным содержанием серы и фосфора, что обеспечивает стабильность механических свойств наплавленного металла при динамических нагрузках.
Маркировка Св-10ХГ2СМА расшифровывается следующим образом: содержание углерода — около 0,10 %, хрома — до 1 %, марганца — до 2 %, кремния и молибдена — в пределах легирующих добавок. Буква «А» в обозначении указывает на повышенную чистоту по вредным примесям: массовая доля серы не превышает 0,025 %, фосфора — 0,030 %. Молибден в составе способствует формированию мелкозернистой структуры металла шва и повышает сопротивление разупрочнению при отпуске.
Технологические характеристики проволоки Св-10ХГ2СМА определяются её назначением — сварка ответственных металлоконструкций, работающих при знакопеременных нагрузках и температурах до 400 C. Наплавленный металл характеризуется пределом текучести не менее 450 МПа и ударной вязкостью KCU не ниже 60 Дж/см при –40 C.
Проволока поставляется в мотках или на катушках, диаметр варьируется от 1,2 до 5,0 мм. Поверхность — светлая или омеднённая, без окалины и масляных загрязнений. Допуск по диаметру соответствует классу точности, установленному для электродной проволоки, что обеспечивает равномерную подачу в зону сварки.
| Диаметр, мм | Предел текучести, МПа | Временное сопротивление, МПа | Относительное удлинение, % | Ударная вязкость KCU, Дж/см |
|---|---|---|---|---|
| 1,2 | 460 | 590 | 22 | 70 |
| 2,0 | 455 | 585 | 24 | 75 |
| 3,0 | 450 | 580 | 25 | 80 |
Проволока Св-10ХГ2СМА применяется для механизированной сварки в среде углекислого газа или аргона, а также для автоматической сварки под флюсом. Оптимальный режим зависит от диаметра и пространственного положения шва:
Материал ориентирован на изготовление и ремонт оборудования, эксплуатируемого в условиях повышенных механических нагрузок. Основные сферы использования:
Сварочная проволока Св-10ХГ2СМА обеспечивает формирование плотного шва без пор и трещин при сварке низколегированных сталей типа 09Г2С, 10ХСНД и 15ХСНД. Работоспособность соединений сохраняется в интервале температур от –60 до +400 C, что позволяет применять материал в северном исполнении и для оборудования тепловых агрегатов.
Проволока применяется для сварки низколегированных конструкционных сталей с пределом прочности до 600 МПа — 09Г2С, 10ХСНД, 15ХСНД, а также для восстановительной наплавки деталей из аналогичных материалов.
Допускается сварка в среде углекислого газа (CO) по ГОСТ 8050, в смеси Ar + 20 % CO или под слоем флюса марок АН-348А и АН-60. Выбор среды определяется требованиями к производительности и качеству шва.
Для конструкций, работающих при температурах выше 300 C или подвергающихся вибрационным нагрузкам, рекомендуется отпуск при 600–650 C. Для обычных условий эксплуатации послесварочная обработка не обязательна.
Стандартный сортамент включает диаметры 1,2; 1,6; 2,0; 2,5; 3,0; 4,0 и 5,0 мм. Проволока диаметром до 2,0 мм поставляется в мотках массой 5–20 кг, более крупные диаметры — на катушках или в бухтах до 200 кг.