


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


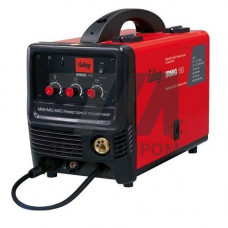
Сварочные аппараты КЕДР MIG-175GD — инверторные источники сварочного тока, работающие в режимах MIG/MAG с механизированной подачей проволоки и MMA с покрытым электродом. Модель MIG-175GD построена на IGBT-транзисторах с ШИМ-управлением, обеспечивает номинальный сварочный ток 175 А и предназначена для питания от однофазной сети 220 В. Аппарат комплектуется встроенным механизмом подачи проволоки и рассчитан на катушки D100 (диаметр 100 мм).
Инверторная схема с частотой преобразования в диапазоне 30–60 кГц снижает массу аппарата и повышает КПД по сравнению с трансформаторными полуавтоматами. Плавная регулировка напряжения и скорости подачи проволоки позволяет настраивать режим под толщину металла и пространственное положение шва. Аппарат оснащён защитой от перегрева, контролем напряжения питания и функцией антизалипания электрода в режиме MMA.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Напряжение питания | 220 В 10 % | Частота сети | 50 Гц | однофазная |
| Сварочный ток MIG/MAG | 30–175 А | Сварочный ток MMA | 20–160 А | плавная регулировка |
| Напряжение холостого хода | до 60 В | ПВ при 175 А | 60 % | при 25 C |
| Диаметр проволоки | 0,6–0,8 мм | Катушка | D100 | встроенный механизм |
| Диаметр электрода | 1,6–3,2 мм | Класс изоляции | F | термозащита |
В режиме MIG/MAG аппарат КЕДР MIG-175GD работает с омеднённой сварочной проволокой сплошного сечения и защитными газами. Смесь Ar + CO (например, 80/20) применяется для тонколистовой стали, чистый CO — для конструкционных сталей при повышенной производительности. Возможна сварка порошковой проволокой без внешней защиты при работе на открытых площадках.
Корпус аппарата выполнен в металлическом шасси с вентиляционными решётками и ручкой для переноски. Встроенный механизм подачи проволоки с регулируемым прижимным роликом обеспечивает стабильную подачу без проскальзывания. Горелка типа MB-15 подключается через евроразъём, что упрощает замену расходных частей. Кабельные разъёмы рассчитаны на ток до 200 А.
Аппарат предназначен для работы в помещениях и под навесом при температуре от –10 C до +40 C и относительной влажности до 80 %. При снижении напряжения сети ниже 190 В возможна нестабильная работа дуги; для ответственных работ рекомендуется подключение через стабилизатор. Продолжительность включения 60 % при 175 А означает, что при непрерывной работе на максимальном токе требуется пауза для охлаждения.
Номинальный сварочный ток в режиме MIG/MAG — 175 А, в режиме MMA — 160 А. Продолжительность включения при максимальном токе составляет 60 %.
Да. В режиме MIG/MAG с защитным газом применяется сплошная проволока, без газа — порошковая проволока с внутренней защитой. Для подачи газа предусмотрен штуцер и подключение редуктора.
Используется проволока диаметром 0,6–0,8 мм на катушках D100. Наиболее распространённые марки: Св-08Г2С, ER70S-6. Для нержавеющей стали применяется проволока ER308L с соответствующей газовой смесью.
Эксплуатация от бензинового или дизельного генератора возможна при условии стабильного выходного напряжения и мощности генератора не менее 5 кВт. Нестабильная частота и просадки напряжения негативно влияют на качество шва.