


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


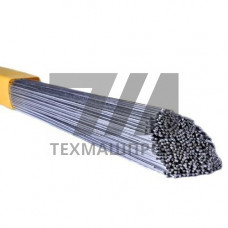
Сварочные электроды Al99.7 — плавящиеся стержни из алюминия технической чистоты с массовой долей Al не менее 99,7 %, предназначенные для ручной дуговой сварки (MMA) и наплавки алюминиевых конструкций. Основное применение — соединение деталей из алюминия марок АД0, АД1, А5, А6, А7, АД00, а также сварка алюминиевых шин, корпусов электрооборудования и тонкостенных ёмкостей. Электроды Al99.7 обеспечивают высокую пластичность шва, коррозионную стойкость в атмосферных условиях и хорошую электропроводность наплавленного металла.
Электроды Al99.7 выпускаются диаметром 2,0–6,0 мм. Покрытие — солевое или фторидно-солевое, обеспечивающее стабильное горение дуги и удаление оксидной плёнки AlO в зоне сварки. Сварка выполняется на постоянном токе обратной полярности (DCEP) или на переменном токе. Типичные режимы: сила тока 60–180 А в зависимости от диаметра, напряжение дуги 18–28 В. Температура плавления наплавленного металла — около 660 C. Предел прочности сварного соединения — не менее 70 МПа. Относительное удлинение шва — 20–30 %.
| Диаметр, мм | Ток сварки, А | Напряжение, В | Полярность | Толщина металла, мм |
|---|---|---|---|---|
| 2,0 | 50–80 | 18–22 | DCEP / AC | 1,0–2,0 |
| 3,0 | 80–120 | 20–24 | DCEP / AC | 2,0–4,0 |
| 4,0 | 120–160 | 22–26 | DCEP / AC | 4,0–8,0 |
| 5,0 | 150–200 | 24–28 | DCEP / AC | 6,0–12,0 |
| 6,0 | 180–240 | 26–30 | DCEP / AC | 10,0–20,0 |
Перед сваркой кромки зачищают до металлического блеска и обезжиривают ацетоном или уайт-спиритом. Оксидная плёнка AlO удаляется механически или химически непосредственно перед началом работ. Сварку ведут короткой дугой с минимальными поперечными колебаниями. Предварительный подогрев до 150–200 C рекомендуется при толщине металла свыше 8 мм. После сварки шов промывают горячей водой для удаления остатков флюса, вызывающих коррозию. Хранение электродов — в сухом помещении при относительной влажности не более 60 %.
Сварка выполняется на постоянном токе обратной полярности (DCEP) или на переменном токе. Сила тока подбирается по диаметру электрода: от 50–80 А для 2,0 мм до 180–240 А для 6,0 мм.
Электроды предназначены для сварки технического алюминия марок АД0, АД1, А5, А6, А7, АД00 и близких по составу сплавов. Для высокопрочных сплавов серии 7xxx применяются другие присадочные материалы.
Предварительный подогрев до 150–200 C рекомендуется при толщине свариваемого металла свыше 8 мм. Для тонколистовых конструкций подогрев не требуется.
Шов и околошовную зону промывают горячей водой с применением щётки. Остатки флюса гигроскопичны и вызывают коррозию, поэтому удаление выполняется сразу после остывания соединения.