


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


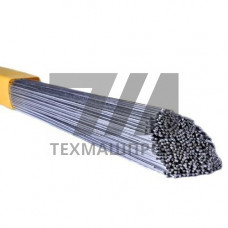
Сварочные электроды ER-4043 — это стержневые электроды для дуговой сварки алюминиевых сплавов, изготовленные из присадочной проволоки марки ER-4043 по классификации AWS A5.10. Основу сплава составляет алюминий с добавлением 4,5–6,0% кремния, что обеспечивает повышенную жидкотекучесть расплава и сниженную температуру плавления по сравнению с чистым алюминием. Электроды ER-4043 предназначены для ручной дуговой сварки неплавящимся вольфрамовым электродом (TIG) и газовой сварки алюминиевых конструкций, работающих при температурах до 150 C.
Химический состав ER-4043 регламентирован стандартом AWS A5.10 и включает кремний как основной легирующий элемент. Содержание кремния в диапазоне 4,5–6,0% формирует эвтектическую структуру в сварочном шве, что снижает склонность к горячим трещинам при кристаллизации. Примеси железа, меди и цинка ограничены долями процента, что обеспечивает стабильность механических свойств наплавленного металла. Предел прочности сварного соединения достигает 170–190 МПа, относительное удлинение — 8–12%.
Электроды ER-4043 применяются при сварке на переменном токе (AC) с использованием вольфрамового электрода. Оптимальный режим сварки зависит от толщины свариваемого металла: для листов толщиной 2–3 мм рекомендуется ток 90–130 А, для толщины 4–6 мм — 140–200 А. Перед сваркой поверхность алюминия необходимо зачистить от оксидной пленки механическим способом или химическим травлением, поскольку оксид алюминия имеет температуру плавления выше 2000 C и препятствует формированию качественного шва.
Сплав ER-4043 характеризуется хорошей растекаемостью расплава, что облегчает формирование валика при сварке в нижнем положении. Для вертикальных и потолочных швов требуется снижение тока на 15–20% и применение короткой дуги. Рекомендуемый предварительный подогрев для массивных деталей толщиной более 10 мм — 100–150 C, что снижает скорость охлаждения и предотвращает образование пор.
Электроды ER-4043 востребованы при ремонте и изготовлении оборудования из алюминиевых сплавов, где требуется герметичность и коррозионная стойкость соединений. Основные области применения:
Сплав ER-4043 не рекомендуется для сварки высокопрочных алюминиевых сплавов серии 5xxx (алюминий-магний), поскольку кремний вступает в реакцию с магнием, образуя хрупкие интерметаллидные фазы MgSi, что снижает пластичность шва. Для таких соединений применяются электроды ER-5356 на основе алюминий-магниевого сплава.
| Параметр | ER-4043 | ER-5356 | ER-1100 | ER-4047 |
|---|---|---|---|---|
| Содержание кремния, % | 4,5–6,0 | 0,25 макс. | 0,95 макс. | 11,0–13,0 |
| Содержание магния, % | 0,05 макс. | 4,5–5,5 | 0,05 макс. | 0,10 макс. |
| Предел прочности, МПа | 170–190 | 240–290 | 75–110 | 170–200 |
| Температура плавления, C | 575–630 | 575–630 | 643–657 | 577–582 |
| Склонность к горячим трещинам | Низкая | Средняя | Высокая | Очень низкая |
Электроды ER-4043 поставляются диаметрами 2,0; 2,5; 3,0; 4,0 и 5,0 мм, длина стержня — 300–400 мм. Хранение электродов должно осуществляться в сухом отапливаемом помещении при относительной влажности не более 60%, поскольку гигроскопичность покрытия влияет на стабильность горения дуги и пористость шва. Перед использованием электроды рекомендуется прокалить при температуре 150–200 C в течение 1–2 часов.
ER-4043 предназначен для сварки деформируемых алюминиевых сплавов серий 1xxx, 3xxx (алюминий-марганец), 6xxx (алюминий-магний-кремний) и литейных сплавов типа АЛ2, АЛ4, АЛ9. Для сплавов серии 5xxx с содержанием магния более 2,5% использовать ER-4043 не рекомендуется из-за образования хрупких соединений MgSi.
ER-4047 содержит 11–13% кремния, что обеспечивает еще более низкую температуру плавления и минимальную склонность к горячим трещинам. Однако ER-4047 дает более хрупкий шов с пониженной пластичностью, поэтому ER-4043 предпочтителен для конструкций, работающих на знакопеременные нагрузки.
Для деталей толщиной до 10 мм подогрев не требуется. При сварке массивных заготовок толщиной более 10 мм рекомендуется подогрев до 100–150 C для замедления охлаждения и предотвращения образования пор в корне шва.
Сварка выполняется на переменном токе. Для толщины металла 2–3 мм — ток 90–130 А, для 4–6 мм — 140–200 А. Напряжение дуги — 18–24 В, скорость сварки — 15–30 см/мин в зависимости от положения шва.