


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


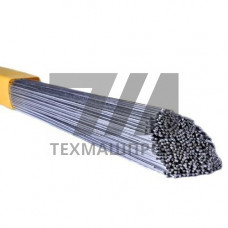
ER-5356 — классификация присадочного материала по AWS A5.10, соответствующая алюминиевому сплаву системы Al–Mg с номинальным содержанием магния 5 %. Сплав обозначается как 5356 (аналог по ISO 18273 — AlMg5Cr(A)). Электроды и прутки ER-5356 применяются при сварке алюминиевых конструкций методом TIG (GTAW) и MIG (GMAW), а также в качестве присадочного материала при дуговой сварке покрытыми электродами в отдельных технологических операциях. Материал отличается повышенной прочностью наплавленного металла по сравнению с ER-4043 и сохраняет пластичность после старения.
Сплав ER-5356 легирован магнием в диапазоне 4,5–5,5 % и марганцем 0,05–0,20 %. Дополнительно вводится хром 0,05–0,20 % для подавления роста зерна в зоне термического влияния. Титан ограничен 0,06–0,20 %, кремний — не более 0,25 %, железо — не более 0,40 %. Такое соотношение обеспечивает стойкость к горячим трещинам при сварке термоупрочняемых сплавов серии 6xxx и 7xxx.
Предел прочности наплавленного металла в состоянии после сварки — не менее 240 МПа, предел текучести — около 120–140 МПа, относительное удлинение — 15–20 %. Твёрдость по Бринеллю — 70–80 HB. Электроды ER-5356 сохраняют коррозионную стойкость в морской атмосфере и в контакте с хлоридсодержащими средами.
Сварка ER-5356 выполняется на постоянном токе обратной полярности (DCEP) для MIG или на переменном токе (AC) для TIG. Защитный газ — аргон (99,99 %) или смесь аргона с гелием (до 50 %) для увеличения проплавления. Расход газа — 12–18 л/мин. Диаметр прутков — от 1,6 до 6,0 мм.
| Диаметр, мм | Ток MIG, А | Ток TIG, А | Напряжение, В | Скорость подачи, м/мин |
|---|---|---|---|---|
| 1,2 | 120–160 | — | 18–22 | 6–9 |
| 1,6 | 160–210 | 90–130 | 22–26 | 5–8 |
| 2,4 | 200–260 | 130–180 | 24–28 | 4–6 |
| 3,2 | — | 180–240 | — | — |
| 4,0 | — | 220–300 | — | — |
Перед сваркой кромки зачищают до металлического блеска и обезжиривают ацетоном или изопропиловым спиртом. Оксидная плёнка AlO удаляется механически или травлением в щелочном растворе. При сварке сплавов серии 7xxx (Al–Zn) возможно образование трещин в зоне термического влияния, поэтому рекомендуется предварительный подогрев до 100–150 C. Пористость наплавленного металла возникает при недостаточной защите газом или повышенной влажности присадочного материала.
ER-5356 содержит магний (4,5–5,5 %) и обеспечивает более высокую прочность наплавленного металла (240 МПа против 170 МПа у ER-4043). ER-4043 на основе Al–Si лучше подходит для сварки литейных сплавов и даёт более высокую стойкость к горячим трещинам при сварке тонкостенных деталей.
Сварка сплавов 2024 (Al–Cu) присадочным материалом ER-5356 не рекомендуется из-за склонности к образованию трещин и снижения коррозионной стойкости. Для этих сплавов применяют ER-4043 или ER-2319.
Стандартный газ — аргон (99,99 %). Для увеличения глубины проплавления и скорости сварки применяют смесь Ar + He (25–50 % гелия). Расход газа — 12–18 л/мин.
Термообработка не требуется. Наплавленный металл ER-5356 не упрочняется термической обработкой, но сохраняет стабильные механические свойства в состоянии после сварки. Для снятия остаточных напряжений допускается отжиг при 300–350 C.