


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


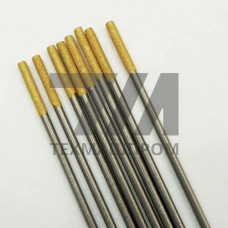

ЭВЛ-2 — электроды с рутиловым покрытием, предназначенные для ручной дуговой сварки переменным и постоянным током конструкций из низкоуглеродистых сталей марок Ст3, 10, 20, 20К, а также листового проката толщиной от 1,5 до 20 мм. Наплавляемый металл по химическому составу и механическим свойствам соответствует требованиям, предъявляемым к швам категории ответственности, работающим при температуре до –40 C. Покрытие обеспечивает стабильное горение дуги, лёгкое зажигание и незначительное разбрызгивание.
Стержень изготовлен из низкоуглеродистой сварочной проволоки Св-08 или Св-08А. Покрытие содержит рутил (TiO), карбонаты и ферромарганец, что обеспечивает газошлаковую защиту сварочной ванны и раскисление наплавляемого металла. Коэффициент наплавки — 8,5–9,5 г/(Ач). Расход электродов на 1 кг наплавленного металла — 1,6–1,7 кг.
| Диаметр, мм | Ток, А | Положение шва | Предел прочности, МПа | Ударная вязкость, Дж/см |
|---|---|---|---|---|
| 2,0 | 40–70 | нижнее, вертикальное | 410 | 80 |
| 2,5 | 60–100 | нижнее, вертикальное, потолочное | 410 | 80 |
| 3,0 | 90–140 | нижнее, вертикальное | 410 | 80 |
| 4,0 | 140–200 | нижнее | 410 | 80 |
| 5,0 | 180–260 | нижнее | 410 | 80 |
Перед применением электроды прокаливают при 180–200 C в течение 40–60 минут для удаления влаги из покрытия. Сварку ведут короткой дугой с наклоном электрода 15–30 от вертикали. При сварке на переменном токе напряжение холостого хода источника должно быть не менее 50 В. Для ответственных конструкций рекомендуется постоянный ток обратной полярности (электрод — на «плюсе»).
Электроды ЭВЛ-2 применяют при изготовлении металлоконструкций, сварке трубопроводов низкого давления, резервуаров, ёмкостей, кожухов вентиляционных систем, а также при ремонтной сварке сельскохозяйственной техники и строительных металлоконструкций. Допускается сварка тонколистового проката от 1,5 мм без прожогов при использовании электродов диаметром 2,0 мм.
Электроды рассчитаны на переменный ток от трансформаторов с напряжением холостого хода не менее 50 В и постоянный ток любой полярности. Для ответственных швов предпочтителен постоянный ток обратной полярности.
Да, при повышенной влажности покрытия электроды прокаливают при 180–200 C в течение 40–60 минут. Это предотвращает пористость шва и нестабильное горение дуги.
Электроды предназначены для низкоуглеродистых сталей Ст3, 10, 20, 20К и аналогичных. Для легированных и нержавеющих сталей применяют другие марки электродов.
Сварка возможна в нижнем, вертикальном и потолочном положениях. Для потолочного положения используют электроды диаметром 2,5–3,0 мм на пониженном токе.