


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


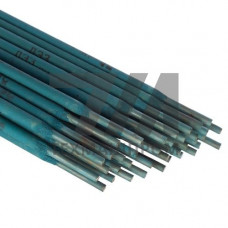
Электроды ЛЭЗ-29-9 — специализированный тип сварочных материалов с аустенитно-ферритной структурой наплавленного металла, предназначенный для соединения и наплавки деталей из высоколегированных сталей. Индекс 29-9 указывает на базовое содержание хрома (29%) и никеля (9%) в металле шва, что обеспечивает двухфазную структуру с преобладанием аустенита и значительной долей ферритной составляющей.
Данные электроды применяются преимущественно для сварки разнородных сталей, в том числе для соединения аустенитных нержавеющих сталей с углеродистыми и низколегированными. Высокое содержание хрома придает наплавленному металлу стойкость к окислительным средам, а ферритная фаза (15–35%) снижает риск образования горячих трещин при сварке жестко закрепленных конструкций и толстостенных узлов.
Покрытие электродов ЛЭЗ-29-9 — основное (карбонатно-фтористое), что обеспечивает низкое содержание водорода в наплавленном металле и стабильное горение дуги на постоянном токе обратной полярности. Коэффициент наплавки составляет 9–11 г/Ач, что позволяет вести сварку в нижнем и вертикальном положениях с производительностью, сопоставимой с рутиловыми аналогами.
Механические свойства наплавленного металла характеризуются пределом прочности 590–690 МПа при относительном удлинении 25–35%. Твердость наплавки в состоянии после сварки — 220–280 HB, что обеспечивает удовлетворительную обрабатываемость резанием. Рабочая температура эксплуатации сварных соединений — от –40 до +350 C в окислительных средах.
| Параметр | Значение | Метод контроля | Условия | Норматив |
|---|---|---|---|---|
| Содержание ферритной фазы | 15–35% | Магнитный метод | После сварки | ГОСТ 26364 |
| Предел прочности | 590–690 МПа | Растяжение | 20 C | ГОСТ 6996 |
| Относительное удлинение | 25–35% | Растяжение | 20 C | ГОСТ 6996 |
| Ударная вязкость KCU | 80 Дж/см | Ударный изгиб | 20 C | ГОСТ 6996 |
| Содержание водорода | 5 мл/100 г | Хроматография | В наплавленном металле | ГОСТ 9466 |
Электроды ЛЭЗ-29-9 востребованы в отраслях, где требуется сварка разнородных металлургических систем:
Сварка выполняется на постоянном токе обратной полярности (DC+). Для электродов диаметром 3 мм рекомендуемый ток — 80–110 А, для диаметра 4 мм — 120–160 А. Напряжение дуги — 22–28 В. Перед сваркой электроды прокаливают при температуре 300–350 C в течение 1 часа. Сварку ведут короткой дугой с минимальным поперечным колебанием; для толстостенных узлов рекомендуется подогрев до 150–200 C.
При сварке разнородных сталей следует учитывать, что высокая доля ферритной фазы обеспечивает стойкость к кристаллизационным трещинам, однако снижает пластичность при низких температурах. Для ответственных конструкций, эксплуатируемых при температурах ниже –40 C, требуется контроль содержания ферритной фазы и, при необходимости, применение электродов с более низким содержанием хрома.
Электроды применяются для сварки разнородных соединений: аустенитных нержавеющих сталей (12Х18Н10Т, 08Х18Н10) с углеродистыми и низколегированными сталями, а также для наплавки на углеродистые стали.
Рабочий диапазон — от –40 до +350 C. При температурах ниже –40 C ферритная фаза может вызывать охрупчивание, поэтому для криогенных условий требуется подбор иных сварочных материалов.
В большинстве случаев послесварочная термообработка не требуется. Для толстостенных узлов из разнородных сталей может назначаться стабилизирующий отжиг при 850–900 C для снятия остаточных напряжений.
Только постоянный ток обратной полярности (DC+). Переменный ток не рекомендуется из-за нестабильного горения дуги и повышенного разбрызгивания.