


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


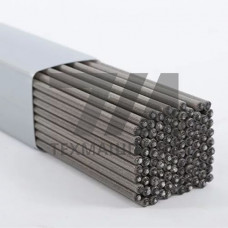
Сварочные электроды ЛКИ-1П — покрытые плавящиеся электроды с рутиловым покрытием, предназначенные для ручной дуговой сварки (ММА) низкоуглеродистых и низколегированных конструкционных сталей. Марка разработана для сварки тонколистового металла, выполнения корневых швов и работы в условиях, где требуется стабильное горение дуги при пониженном напряжении холостого хода сварочного трансформатора. Электроды обеспечивают мелкокапельный перенос металла, незначительное разбрызгивание и лёгкое отделение шлаковой корки, что критично при сварке в вертикальном и потолочном положениях.
Покрытие типа АН-1 или его аналоги формирует газошлаковую защиту сварочной ванны, стабилизирует дуговой разряд за счёт ионизирующих компонентов (титановый концентрат, мрамор, ферромарганец). Наплавленный металл по химическому составу и механическим свойствам соответствует требованиям, предъявляемым к сварным соединениям конструкций из стали марок Ст3сп, 09Г2С, 10ХСНД, 20, 20Л. Пространственная устойчивость дуги позволяет вести сварку на переменном токе от бытовых и промышленных трансформаторов (ТДМ, ТДЭ, СТШ) и на постоянном токе любой полярности.
| Диаметр, мм | Ток сварки, А | Положение шва | Род тока | Расход на 1 кг наплавленного металла, кг |
|---|---|---|---|---|
| 2,0 | 40–70 | нижнее, вертикальное | AC / DC | 1,55 |
| 2,5 | 60–100 | нижнее, вертикальное, потолочное | AC / DC | 1,50 |
| 3,0 | 90–140 | нижнее, вертикальное | AC / DC | 1,45 |
| 4,0 | 140–200 | нижнее, горизонтальное | AC / DC | 1,40 |
Электроды ЛКИ-1П востребованы при монтаже металлоконструкций, изготовлении ёмкостного и резервуарного оборудования, ремонте сельскохозяйственной техники и трубопроводов малого диаметра. Благодаря «мягкой» дуге и малой глубине проплавления они подходят для сварки тонкостенных профилей, где риск прожога особенно высок.
Перед применением электроды прокаливают при 120–150 C в течение 40–60 минут для удаления влаги из покрытия. Сварку ведут короткой или средней дугой, без поперечных колебаний большой амплитуды. При сварке на переменном токе напряжение холостого хода источника должно быть не менее 50 В. Рабочий диапазон температур окружающего воздуха — от –40 C до +45 C при относительной влажности до 80 %. Для ответственных конструкций, работающих при отрицательных температурах, применяют предварительный подогрев кромок до 100–150 C.
Для ручной дуговой сварки низкоуглеродистых и низколегированных конструкционных сталей с пределом прочности до 490 МПа: Ст3сп, 09Г2С, 10ХСНД, 20, 20Л и их аналогов.
Да, электроды работают как на переменном, так и на постоянном токе любой полярности. На постоянном токе обратной полярности дуга горит стабильнее, снижается разбрызгивание.
Да, при повышенной влажности покрытия рекомендуется прокалка при 120–150 C в течение 40–60 минут. Это предотвращает пористость шва и нестабильное горение дуги.
Сварка возможна в нижнем, вертикальном и потолочном положениях. Наиболее устойчивый перенос металла обеспечивается при диаметрах 2,0–3,0 мм в вертикальном и потолочном положениях.