


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


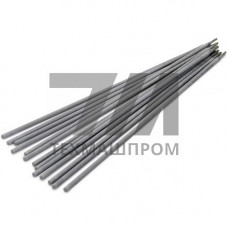
Электроды ОЗА-2 — специализированный тип плавящихся покрытых электродов, предназначенный для дуговой сварки алюминия и его деформируемых сплавов. Основное назначение — выполнение швов на конструкциях из технического алюминия марок АД0, АД1, а также сплавов АМц и АМг1, АМг2. Стержень изготовлен из алюминиевой проволоки марки СвАК5, что обеспечивает химическую совместимость наплавленного металла с основным материалом.
Покрытие электродов ОЗА-2 относится к основному типу и содержит фторидно-хлоридные компоненты, которые активно растворяют тугоплавкую оксидную пленку AlO. Это критически важно, поскольку температура плавления оксида алюминия (около 2050 C) значительно превышает температуру плавления самого металла (660 C). Без эффективного флюсующего действия покрытия формирование качественного шва без включений оксидов невозможно.
Наплавленный металл электродов ОЗА-2 характеризуется содержанием кремния в пределах 4,5–6,0 %, что соответствует составу сплава АК5. Легирование кремнием повышает жидкотекучесть сварочной ванны и снижает склонность к образованию горячих трещин при кристаллизации. Временное сопротивление разрыву наплавленного металла составляет не менее 118 МПа, относительное удлинение — не менее 3 %.
Сварка выполняется на постоянном токе обратной полярности (DC+). Переменный ток не применяется, поскольку не обеспечивает стабильного горения дуги и качественного катодного распыления оксидной пленки. Перед сваркой кромки деталей и присадочный материал подлежат обязательной механической зачистке и обезжириванию.
| Марка электрода | Диаметр, мм | Длина, мм | Род тока | Ток сварки, А |
|---|---|---|---|---|
| ОЗА-2 | 3,0 | 300 | DC+ | 80–110 |
| ОЗА-2 | 4,0 | 350 | DC+ | 120–160 |
| ОЗА-2 | 5,0 | 350 | DC+ | 160–200 |
Электроды ОЗА-2 востребованы при выполнении ремонтных и монтажных работ, где применение аргонодуговой сварки неплавящимся электродом технически затруднено или экономически нецелесообразно. Основные сферы использования:
Электроды ОЗА-2 требуют прокалки перед применением при температуре 150–170 C в течение 1 часа. Это необходимо для удаления адсорбированной влаги из покрытия, которая при сварке алюминия провоцирует поры в шве и нестабильность дуги. Хранение электродов должно осуществляться в сухом отапливаемом помещении при относительной влажности не выше 50 %.
Сварка электродами ОЗА-2 выполняется короткой дугой с минимальным поперечным перемещением. Скорость сварки должна быть выше, чем при работе со стальными электродами, что связано с высокой теплопроводностью алюминия и необходимостью избегать перегрева и прожогов на тонком металле. Рекомендуемая толщина свариваемых деталей — от 3 до 10 мм. При сварке тонколистового материала (менее 3 мм) требуется применение подкладок из стали или графита для отвода тепла.
После сварки шлаковая корка удаляется механическим способом — щеткой из нержавеющей стали или зубилом. Остатки флюса обладают гигроскопичностью и при длительном контакте с влажной средой могут вызывать коррозионное поражение шва, поэтому зачистка выполняется сразу после остывания соединения.
Нет, ОЗА-2 предназначены для сварки деформируемых алюминиевых сплавов с содержанием магния до 2 %. Для литейных силуминов применяются электроды ОЗА-1, а для сплавов с повышенным содержанием магния — ОЗА-6.
Переменный ток не обеспечивает стабильного катодного распыления оксидной пленки алюминия. Только постоянный ток обратной полярности создает условия для эффективного разрушения оксидов и формирования качественного шва.
Электроды ОЗА-2 эффективны при сварке алюминия толщиной 3–10 мм. При сварке более тонких листов высока вероятность прожогов, при большей толщине требуется предварительный подогрев до 150–200 C.
Да, прокалка обязательна при нарушении условий хранения. Режим прокалки — 150–170 C в течение 60 минут. Влажное покрытие вызывает пористость шва и нестабильность горения дуги.