


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


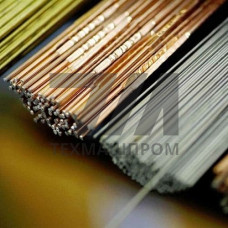
Сварочные электроды Пд99.8 — это неплавящиеся вольфрамовые электроды с содержанием оксида иттрия в диапазоне 1,8–2,2%, предназначенные для аргонодуговой сварки (GTAW/TIG) ответственных конструкций из углеродистых, низколегированных и нержавеющих сталей. Маркировка Пд99.8 соответствует международному классу EWTh-2 по ISO 6848 и AWS A5.12, где иттрий выступает легирующей добавкой, повышающей эмиссионную способность катода.
В отличие от чистого вольфрама, электроды Пд99.8 обеспечивают стабильное горение дуги на переменном и постоянном токе, снижают риск загрязнения сварочной ванны и увеличивают ресурс работы электрода. Высокая температура плавления вольфрама (3422 C) в сочетании с оксидом иттрия позволяет применять эти электроды при плотностях тока до 400 А/мм без разрушения рабочей кромки.
Электроды Пд99.8 изготавливаются методом порошковой металлургии с последующей ротационной ковкой и продольной прокаткой. Структура материала — мелкозернистый вольфрам с равномерно распределёнными частицами YO, что обеспечивает однородность эмиссионных свойств по всей длине электрода.
Для Пд99.8 рекомендуется заточка рабочего конуса под углом 30–60 с притуплением вершины 0,3–0,5 мм. Оптимальный вылет электрода из горелки — 3–5 мм. При сварке на постоянном токе прямой полярности (DCEN) электрод подключается к отрицательному полюсу источника питания.
| Диаметр, мм | Ток DCEN, А | Ток AC, А | Тип сварки | Защитный газ |
|---|---|---|---|---|
| 1,6 | 50–100 | 40–80 | TIG | Ar 99,99% |
| 2,4 | 100–180 | 80–140 | TIG | Ar 99,99% |
| 3,2 | 180–300 | 140–220 | TIG | Ar/He |
Электроды Пд99.8 востребованы в производствах, где предъявляются повышенные требования к качеству сварного шва и стабильности процесса. Иттрийсодержащие электроды менее склонны к эрозии при высоких токах, чем лантанированные аналоги, что делает их предпочтительными для длительных циклов сварки.
По сравнению с чисто вольфрамовыми электродами марки ВЧ, Пд99.8 демонстрируют на 30–40% меньший износ рабочей кромки при одинаковых режимах. Относительно церированных электродов (ПдЦ) иттриевые составы обеспечивают более узкий диапазон рабочих температур и лучшее повторное зажигание дуги при сварке на переменном токе.
Электроды Пд99.8 сохраняют работоспособность при температурах окружающей среды от –50 до +40 C, что позволяет применять их при монтаже магистральных трубопроводов в условиях Крайнего Севера. Хранение осуществляется в сухих вентилируемых помещениях при относительной влажности не более 60%.
ПдВ — чистый вольфрам без легирующих добавок, применяется преимущественно для сварки алюминия на переменном токе. Пд99.8 содержит оксид иттрия, что повышает эмиссионную способность и позволяет работать на постоянном токе с более высокими плотностями тока.
Да, но на переменном токе. Однако для алюминия чаще выбирают чистый вольфрам или электроды с оксидом лантана, так как иттриевые составы оптимизированы для сварки сталей.
Для сварки на токах до 200 А — 30, для высокотоковых режимов — 45–60. Притупление вершины 0,3–0,5 мм предотвращает оплавление кончика электрода.
Да, при появлении сферического оплавления или загрязнения рабочей зоны. Периодичность зависит от режимов сварки и качества защитного газа.