


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


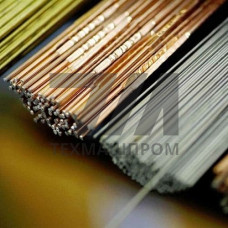
Сварочные электроды Пд99.9 — это плавящиеся электроды для аргонодуговой сварки неплавящимся вольфрамовым электродом, изготовленные из палладия марки Пд99.9. Материал соответствует требованиям ГОСТ 14836-82 и представляет собой технически чистый палладий с массовой долей основного металла не менее 99,9 %. Применение электродов данного типа обусловлено необходимостью формирования коррозионностойких и вакуумноплотных швов при соединении палладиевых деталей и нанесении покрытий на изделия, работающие в агрессивных средах.
Палладиевые электроды Пд99.9 изготавливаются методом холодного деформирования с последующим вакуумным отжигом, что обеспечивает стабильность химического состава и отсутствие оксидных включений в структуре. Металл шва, сформированный с применением данных электродов, характеризуется мелкозернистой структурой и высокой пластичностью. Предел прочности наплавленного металла составляет 180–220 МПа, относительное удлинение — не менее 25 %. Температурный диапазон эксплуатации сварных соединений — от –269 C до +450 C, что позволяет использовать их в криогенной технике и высокотемпературных узлах.
Электроды Пд99.9 применяются в качестве присадочного материала при сварке в среде аргона высокой чистоты (сорт А, не ниже 99,993 %). Оптимальный режим сварки — на постоянном токе прямой полярности. Рекомендуемая сила тока для электрода диаметром 2,0 мм составляет 60–90 А, для диаметра 3,0 мм — 120–160 А. Сварка выполняется без предварительного подогрева, однако для толстостенных деталей (свыше 10 мм) допускается подогрев до 150–200 C для снижения термических напряжений.
Массовая доля палладия в электродах Пд99.9 — не менее 99,9 %. Суммарное содержание примесей не превышает 0,1 %, при этом нормируются отдельные элементы, влияющие на свариваемость и коррозионную стойкость.
| Примесь | Массовая доля, %, не более | Влияние на свойства | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Платина | 0,03 | Повышение твёрдости | Атомно-эмиссионный анализ | ГОСТ 14836-82 |
| Родий | 0,02 | Изменение температуры плавления | Атомно-эмиссионный анализ | ГОСТ 14836-82 |
| Железо | 0,01 | Снижение коррозионной стойкости | Спектральный анализ | ГОСТ 14836-82 |
| Кремний | 0,005 | Охрупчивание шва | Спектральный анализ | ГОСТ 14836-82 |
| Сумма прочих | 0,035 | Комплексное влияние | Расчётный метод | ГОСТ 14836-82 |
Электроды Пд99.9 востребованы в отраслях, где требуется работа с химически активными средами и высокая надёжность соединений:
Сварка палладиевыми электродами Пд99.9 выполняется в среде инертного газа с применением вольфрамовых электродов марки ВЛ-10 или ВЛ-20. Перед началом работ поверхность деталей зачищается механическим способом и обезжиривается ацетоном или спиртом. Защитный газ подаётся в зону сварки с расходом 8–12 л/мин, при этом для предотвращения окисления обратной стороны шва рекомендуется организация поддува аргона с расходом 3–5 л/мин.
Сварные соединения, выполненные электродами Пд99.9, обладают высокой стойкостью к межкристаллитной коррозии и сохраняют герметичность при циклических теплосменах. Контроль качества швов проводится методами рентгенографического и капиллярного контроля, при необходимости — испытаниями на герметичность гелиевым течеискателем.
Стандартный сортамент включает электроды диаметром 1,0; 1,5; 2,0; 2,5; 3,0 и 4,0 мм. Длина стержня составляет 1000 мм, допускается поставка в бухтах по согласованию с заказчиком.
Для толщин до 3 мм достаточно зачистки и обезжиривания. При толщине свыше 3 мм необходима разделка кромок под углом 60–70 с притуплением 0,5–1,0 мм.
Основные дефекты — поры, возникающие при недостаточной очистке аргона или повышенной влажности, а также трещины при сварке жёсткозакреплённых конструкций без учёта усадки металла.
Да, электроды используются для наплавки коррозионностойких покрытий на детали из конструкционных сталей. Толщина наплавленного слоя за один проход составляет 1,5–3,0 мм.