


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


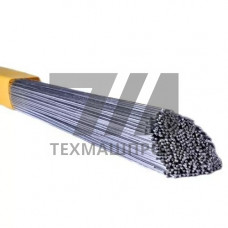
Сварочные электроды TIG 5183 — это неплавящиеся вольфрамовые электроды, предназначенные для аргонодуговой сварки алюминиевых сплавов системы Al–Mg. Маркировка 5183 соответствует присадочному материалу ER5183 по классификации AWS A5.10, который применяется в сочетании с вольфрамовым электродом в процессе TIG (GTAW). Основное назначение — формирование сварного шва с высокими механическими свойствами при соединении деформируемых алюминиево-магниевых сплавов, включая морские и криогенные конструкции.
Присадочная проволока ER5183 содержит 4,5–5,2 % магния, что обеспечивает повышенную прочность наплавленного металла по сравнению с электродами ER5356. Легирующий состав также включает марганец (0,5–1,0 %), хром (0,05–0,25 %) и титан (до 0,15 %), которые способствуют измельчению зерна и повышению стойкости шва к горячим трещинам. Содержание примесей — железа, кремния, меди и цинка — ограничено суммарно до 0,15 %, что гарантирует стабильность химического состава при многопроходной сварке.
Процесс TIG с присадкой ER5183 требует применения вольфрамовых электродов с лантанированием (WL-15, WL-20) или иттрированием (WY-20) для стабильного горения дуги на переменном токе. Рекомендуемая сила тока — 80–300 А в зависимости от толщины металла, полярность — переменный ток с балансом 60–70 % в отрицательной полуволне для эффективного разрушения оксидной плёнки. Защитный газ — аргон высокой чистоты (99,99 %) с расходом 10–16 л/мин; для толстостенных узлов допускается добавление гелия до 30 % для повышения тепловложения.
Сварка выполняется на постоянной длине дуги 2–4 мм, угол наклона горелки — 70–80 к оси шва. Предварительный подогрев требуется при толщине свыше 15 мм: температура 100–150 C снижает скорость охлаждения и предотвращает образование пор. Очистка кромок от оксидной плёнки механическим способом или химическим травлением обязательна перед каждым проходом.
Наплавленный металл из ER5183 характеризуется пределом текучести 125–145 МПа, временным сопротивлением разрыву 275–305 МПа и относительным удлинением 17–22 %. Ударная вязкость при –196 C сохраняется на уровне 27–35 Дж, что позволяет применять эти электроды для криогенного оборудования. Твёрдость по Бринеллю составляет 65–75 HB.
| Параметр | Значение для ER5183 | Значение для ER5356 | Метод контроля | Норматив |
|---|---|---|---|---|
| Содержание Mg, % | 4,5–5,2 | 4,5–5,5 | Спектральный анализ | AWS A5.10 |
| Предел текучести, МПа | 125–145 | 110–130 | Растяжение | ISO 6892-1 |
| Временное сопротивление, МПа | 275–305 | 240–270 | Растяжение | ISO 6892-1 |
| Ударная вязкость при –196 C, Дж | 27–35 | 20–28 | Испытание на удар | ISO 148-1 |
Электроды TIG 5183 востребованы в отраслях, где требуется сочетание коррозионной стойкости и прочности сварных соединений:
При выборе режимов сварки следует учитывать, что ER5183 обеспечивает более высокую стойкость к коррозионному растрескиванию под напряжением, чем ER5356, особенно в хлоридсодержащих средах. Это делает электроды TIG 5183 предпочтительными для объектов морской инфраструктуры и химического аппаратостроения.
Основное отличие — повышенное содержание магния (4,5–5,2 % против 4,5–5,5 % при более строгом контроле примесей) и легирование хромом с титаном. Это даёт более высокий предел текучести и лучшую стойкость к коррозионному растрескиванию в морской воде.
Рекомендуются лантанированные WL-15 или WL-20 диаметром 2,4–4,0 мм. Они обеспечивают стабильное горение дуги на переменном токе и минимальный износ при длительной работе.
При толщине металла до 15 мм подогрев не требуется. Для толстостенных узлов рекомендуется предварительный подогрев до 100–150 C для предотвращения образования пор и трещин.
Присадка предназначена для сварки алюминиево-магниевых сплавов 5083, 5086, 5182, 5056, а также для ремонта литейных сплавов с содержанием магния до 5 %. Не рекомендуется для сплавов с высоким содержанием кремния.