


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


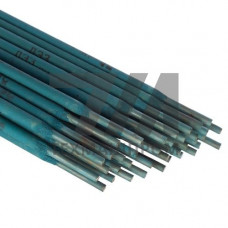
Сварочные электроды, выпускаемые по ТУ 1273-110-36534674-2001, представляют собой покрытые плавящиеся стержни для ручной дуговой сварки (РДС) конструкционных низкоуглеродистых и низколегированных сталей. Технические условия регламентируют химический состав стержня, тип и толщину покрытия, геометрические размеры, а также механические свойства наплавленного металла. Электроды предназначены для сварки ответственных металлоконструкций, работающих при статических и знакопеременных нагрузках в диапазоне температур от –40 C до +400 C.
Стержень электрода изготавливается из сварочной проволоки марок Св-08А, Св-08ГА или Св-10Г2 по ГОСТ 2246. Покрытие — рутилово-карбонатное или основное, обеспечивающее стабильное горение дуги, мелкокапельный перенос металла и минимальное разбрызгивание. Толщина покрытия нормируется в пределах 0,6–1,8 мм в зависимости от диаметра стержня. Коэффициент наплавки составляет 8,5–12,0 г/(Ач), расход электродов на 1 кг наплавленного металла — 1,6–1,8 кг.
| Диаметр стержня, мм | Сварочный ток, А | Предел прочности, МПа | Ударная вязкость, Дж/см | Относительное удлинение, % |
|---|---|---|---|---|
| 2,0 | 40–80 | 410 | 80 | 22 |
| 3,0 | 80–130 | 410 | 90 | 24 |
| 4,0 | 130–190 | 420 | 100 | 26 |
| 5,0 | 180–260 | 420 | 100 | 26 |
Электроды применяются на постоянном токе прямой и обратной полярности, а также на переменном токе с напряжением холостого хода не менее 50 В. Прокалка перед сваркой выполняется при температуре 180–200 C в течение 40–60 минут. Влажность покрытия после прокалки не должна превышать 0,3 %. Сварку выполняют в нижнем, вертикальном и потолочном пространственных положениях. Пространственная стабильность дуги обеспечивается при отношении длины дуги к диаметру электрода в пределах 0,5–1,0.
Каждая партия электродов проходит испытания на соответствие требованиям ТУ: проверку геометрических размеров, сплошности покрытия, влагостойкости, а также механических свойств наплавленного металла. Наплавленный металл исследуется на стойкость против образования горячих трещин и пористости. Результаты фиксируются в сертификате качества, который прилагается к каждой упаковке. Электроды поставляются в герметичной таре, обеспечивающей сохранность покрытия при транспортировке и хранении.
Электроды предназначены для ручной дуговой сварки низкоуглеродистых и низколегированных конструкционных сталей с пределом прочности до 490 МПа, эксплуатируемых при температурах от –40 C до +400 C.
Сварка выполняется на постоянном токе прямой или обратной полярности, а также на переменном токе. Рекомендуемый сварочный ток для электрода диаметром 4,0 мм составляет 130–190 А.
Да, прокалка выполняется при 180–200 C в течение 40–60 минут для удаления влаги из покрытия. Остаточная влажность не должна превышать 0,3 %.
Электроды обеспечивают устойчивое горение дуги и формирование шва в нижнем, вертикальном и потолочном положениях, что подтверждается испытаниями наплавленного металла.