


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


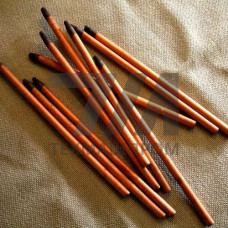
Сварочные электроды ВДК — это линейка электродов для ручной дуговой сварки (MMA), выпускаемая под торговой маркой ВДК (Вятские Двигатели Качества). Продукция позиционируется как электроды с рутиловым и основным видами покрытия, ориентированные на сварку низкоуглеродистых и низколегированных сталей. Технические характеристики электродов ВДК нормируются по ГОСТ 9466-75 и ГОСТ 9467-75, что обеспечивает стабильность сварочно-технологических свойств при серийном производстве.
Отличительная особенность электродов ВДК — сбалансированный состав покрытия, обеспечивающий устойчивое горение дуги на переменном (AC) и постоянном (DC) токе. Это достигается за счёт введения в шихту стабилизирующих компонентов, таких как ильменит и полевой шпат, которые поддерживают ионизацию дугового промежутка. Металлургические процессы в сварочной ванне протекают с образованием шлаковой системы, легко отделяющейся после остывания, что сокращает время на зачистку шва между проходами.
В зависимости от марки, электроды ВДК выпускаются с различными видами покрытия, каждый из которых ориентирован на конкретные условия сварки:
Электроды ВДК выпускаются диаметрами от 2,0 до 5,0 мм. Сварочный ток подбирается в зависимости от диаметра и пространственного положения: для электродов 3,0 мм рекомендуемый диапазон составляет 90–130 А, для 4,0 мм — 140–190 А. Коэффициент наплавки достигает 8–9 г/Ач, что обеспечивает производительность, сопоставимую с импортными аналогами. Расход электродов на 1 кг наплавленного металла составляет 1,6–1,7 кг.
Прокалка электродов перед сваркой обязательна: для рутиловых марок — при температуре 150–180 C в течение 1 часа, для основных — при 300–350 C в течение 1,5–2 часов. Это удаляет адсорбированную влагу из покрытия и предотвращает пористость шва. Хранение электродов должно осуществляться в сухих отапливаемых помещениях при относительной влажности не выше 50%.
| Марка | Тип покрытия | Диаметр, мм | Сварочный ток, А | Положения сварки |
|---|---|---|---|---|
| ВДК-УОНИИ | Основное | 3,0–5,0 | 90–220 | Все, кроме вертикального сверху вниз |
| ВДК-Р | Рутиловое | 2,0–5,0 | 60–200 | Все |
| ВДК-РЦ | Рутил-целлюлозное | 2,5–4,0 | 70–160 | Все, включая корневые проходы |
Электроды ВДК востребованы при монтаже металлоконструкций, изготовлении ёмкостного оборудования, сварке трубопроводов малого и среднего диаметра. В частности, марки с основным покрытием применяются при сборке элементов, эксплуатируемых при температурах до –40 C, например, в системах наружного газоснабжения и нефтехимическом оборудовании. Рутиловые электроды ВДК используются в строительно-монтажных работах, при изготовлении ограждающих конструкций, лестничных маршей и других изделий, где требуется качественная внешняя поверхность шва без дополнительной механической обработки.
Механические свойства наплавленного металла электродов ВДК с основным покрытием характеризуются пределом текучести не менее 400 МПа и ударной вязкостью KCU при –40 C не ниже 34 Дж/см. Это позволяет применять их для сварки конструкций, работающих под давлением, при условии соблюдения требований к предварительному подогреву при толщине металла свыше 20 мм.
Электроды ВДК рассчитаны на сварку низкоуглеродистых сталей типа Ст3, 09Г2С и низколегированных конструкционных сталей с пределом прочности до 490 МПа. Для высоколегированных и теплоустойчивых сталей необходимо подбирать специализированные марки.
Да, прокалка обязательна. Рутиловые электроды прокаливаются при 150–180 C в течение 1 часа, основные — при 300–350 C в течение 1,5–2 часов. Пренебрежение прокалкой приводит к появлению пор в шве и снижению механических свойств.
Большинство марок ВДК с рутиловым покрытием стабильно работают на переменном токе от сварочных трансформаторов. Электроды с основным покрытием рекомендуется использовать на постоянном токе обратной полярности для достижения оптимальных свойств шва.
Расход составляет 1600–1700 кг электродов на 1000 кг наплавленного металла с учётом потерь на огарки и разбрызгивание. Точное значение зависит от квалификации сварщика и пространственного положения сварки.