


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


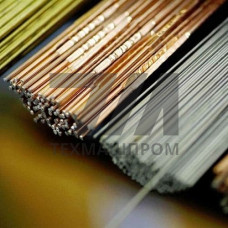
Сварочные электроды Зл99.9 — это расходные материалы для аргонодуговой сварки (TIG) и плазменной резки, изготовленные из золота марки Зл99.9 (чистота 99,9 %). Применяются исключительно для соединения деталей из золота и его сплавов в ювелирной промышленности, электронике и приборостроении. Электроды данного типа обеспечивают формирование шва без образования тугоплавких оксидов и пор, что критично при работе с прецизионными изделиями.
Материал электрода — золото высокой чистоты, что исключает легирование шва посторонними элементами. Это гарантирует идентичность химического состава сварного соединения основному металлу. Электроды поставляются в виде прутков круглого сечения диаметром 1,0–3,0 мм и длиной 500–1000 мм. Поверхность очищена от загрязнений и оксидной плёнки, что обеспечивает стабильное горение дуги и минимальный разбрызг.
Ключевые параметры:
Процесс ведётся на оборудовании для TIG-сварки с осциллятором для бесконтактного возбуждения дуги. Рекомендуемый сварочный ток — 20–80 А в зависимости от толщины заготовки. Перед началом работ поверхность золотых деталей обезжиривается и подвергается химическому травлению для удаления поверхностных загрязнений. При сварке тонкостенных изделий (менее 0,5 мм) применяется импульсный режим с частотой 1–5 Гц для снижения тепловложения.
Электрод Зл99.9 используется в качестве присадочного прутка, который подаётся в сварочную ванну вручную или механизированно. Для ответственных соединений рекомендуется предварительный подогрев до 200–300 C для снижения термических напряжений. После сварки шов подвергается механической обработке и полировке до зеркального блеска.
Электроды Зл99.9 востребованы в следующих областях:
Электроды Зл99.9 изготавливаются по техническим условиям, регламентирующим химический состав и геометрические параметры. Каждая партия проходит входной контроль на содержание примесей (серебро, медь, железо, свинец) методом атомно-эмиссионной спектрометрии. Допустимое отклонение по диаметру — 0,05 мм, по длине — 5 мм.
| Диаметр, мм | Длина, мм | Сварочный ток, А | Толщина металла, мм | Расход аргона, л/мин |
|---|---|---|---|---|
| 1,0 | 500 | 20–30 | 0,3–0,5 | 4–6 |
| 1,5 | 500 | 30–50 | 0,5–1,0 | 6–8 |
| 2,0 | 1000 | 50–70 | 1,0–2,0 | 8–10 |
| 3,0 | 1000 | 70–80 | 2,0–3,0 | 10–12 |
Электроды Зл99.9 хранятся в заводской упаковке в сухом отапливаемом помещении при температуре 15–25 C и относительной влажности не более 60 %. Не допускается контакт с агрессивными средами и механические повреждения поверхности. Перед использованием прутки протираются безворсовой салфеткой, смоченной в этиловом спирте, для удаления следов консервации.
Принципиальных отличий нет: электрод Зл99.9 и присадочная проволока из золота 999-й пробы — это один и тот же материал, поставляемый в разных формах. Электроды имеют строго калиброванный диаметр и нарезаны на мерные отрезки, что удобно для ручной подачи при TIG-сварке.
Да, но шов будет иметь более высокую пробу (999), что приведёт к цветовому отличию от основного металла. Для получения шва, совпадающего по цвету со сплавом 585, применяются присадочные материалы соответствующего легирующего состава, например ЗлСрМ 585-80.
Необходим источник питания для TIG-сварки с функцией высокочастотного возбуждения дуги и возможностью регулировки тока в диапазоне 5–100 А. Желательно наличие импульсного режима для сварки тонкостенных деталей.
Кромки должны быть очищены от загрязнений, обезжирены и при необходимости подвергнуты травлению в растворе соляной или азотной кислоты для удаления оксидной плёнки. При толщине металла более 1,5 мм выполняется разделка кромок под углом 60–70.