


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


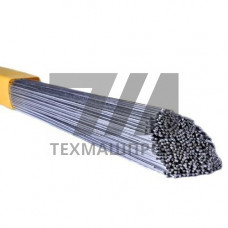
Сварочный алюминиевый электрод для аргоновой сварки Al99.7 — это присадочный пруток из технически чистого алюминия марки А99,7 (содержание алюминия — не менее 99,7 %), предназначенный для ручной и автоматической сварки в среде защитного газа TIG (Tungsten Inert Gas). Электрод поставляется в виде прямозвенных прутков диаметром от 1,6 до 12 мм, длиной 500–1000 мм, без флюсового покрытия, что соответствует требованиям ГОСТ 7871-75 и ISO 18273 (классификация S Al 1070).
Химический состав прутка Al99.7 регламентирует минимальное количество легирующих элементов: железо — не более 0,25 %, кремний — не более 0,20 %, медь — не более 0,01 %, цинк — не более 0,04 %. Такая чистота обеспечивает высокую пластичность шва, коррозионную стойкость в атмосферных условиях и отсутствие горячих трещин при сварке тонкостенных конструкций. Температура плавления электрода — 646–657 C, что требует точной настройки сварочного тока и предварительного подогрева кромок для деталей толщиной свыше 6 мм.
Сварка электродом Al99.7 выполняется на постоянном токе прямой полярности (DCEN) с вольфрамовым электродом (WC20, WL15). Защитный газ — аргон высшего сорта (ГОСТ 10157-2016) с расходом 8–14 л/мин. Для деталей толщиной 2–4 мм рекомендуется сварочный ток 90–140 А, напряжение дуги 12–16 В, скорость сварки 15–25 м/ч. При сварке в вертикальном и потолочном положениях ток снижают на 10–15 %.
| Диаметр электрода, мм | Толщина детали, мм | Сварочный ток, А | Расход аргона, л/мин | Диаметр вольфрамового электрода, мм |
|---|---|---|---|---|
| 1,6 | 0,8–1,5 | 40–70 | 6–8 | 1,6 |
| 2,4 | 2,0–3,0 | 80–120 | 8–10 | 2,4 |
| 3,2 | 3,0–5,0 | 130–180 | 10–12 | 3,2 |
| 4,0 | 5,0–8,0 | 190–250 | 12–14 | 4,0 |
| 5,0 | 8,0–12,0 | 260–320 | 14–16 | 5,0 |
Перед сваркой поверхность электрода и кромки деталей обезжиривают ацетоном или уайт-спиритом, затем зачищают щеткой из нержавеющей стали до удаления оксидной пленки AlO. Хранение прутков — в сухом помещении при температуре 15–25 C и влажности не более 60 %. При нарушении технологии возможны дефекты: пористость (из-за влаги или загрязнений), несплавления (недостаточный ток), прожоги (превышение тока на тонком металле).
Да, но с ограничениями. Для сплавов АМг (магналий) рекомендуется применять прутки с содержанием магния (например, ER5356), так как Al99.7 не обеспечивает достаточной прочности шва. Для АД31 (авиаль) сварка возможна, но требует подбора режима для предотвращения горячих трещин.
Оптимален аргон высшего сорта (99,99 %). Для увеличения глубины проплавления при сварке деталей толщиной более 8 мм допускается добавка гелия до 30–50 %, что повышает тепловложение и стабильность дуги.
Для деталей толщиной до 6 мм подогрев не требуется. При толщине 6–12 мм рекомендуется подогрев до 100–150 C для снижения скорости охлаждения и предотвращения трещин. Для толщины свыше 12 мм — подогрев до 200–250 C.
Максимальный ток — 250 А при сварке в нижнем положении. Превышение тока ведет к разбрызгиванию и нестабильности дуги. Для вертикальных швов ток снижают до 200–220 А.