


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


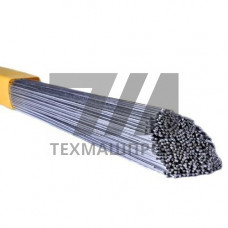
Сварочный алюминиевый электрод ALMG5 — это неплавящийся вольфрамовый электрод, легированный оксидом лантана, предназначенный для аргонодуговой сварки (TIG) алюминиевых сплавов. В отличие от чистых вольфрамовых электродов, ALMG5 обеспечивает стабильное горение дуги на переменном токе (AC), что критически важно при сварке алюминия из-за наличия тугоплавкой оксидной пленки на поверхности металла.
Маркировка ALMG5 указывает на содержание оксида лантана (LaO) в количестве 1,3–1,7% по массе. Такое легирование повышает эмиссионную способность катода, снижает температуру зажигания дуги и увеличивает ресурс электрода по сравнению с чистыми вольфрамовыми стержнями (WZ-8, WP). Электрод сохраняет острую заточку при высоких токовых нагрузках, что обеспечивает узкий шов и минимальное проплавление основного металла.
Электроды ALMG5 изготавливаются из вольфрама марки ВЧ (высокой чистоты) с добавлением оксида лантана. Основные параметры регламентируются ГОСТ 23949-80 и международным стандартом ISO 6848 (классификация WL15).
| Диаметр, мм | Сила тока (AC), А | Тип тока | Применение | Расход аргона, л/мин |
|---|---|---|---|---|
| 1,6 | 40–80 | AC | Тонкостенные листы 1–3 мм | 6–8 |
| 2,4 | 80–160 | AC | Конструкции 3–6 мм | 8–12 |
| 3,2 | 150–250 | AC | Толстостенные узлы 6–12 мм | 12–16 |
Электрод ALMG5 оптимизирован для работы на переменном токе с балансом (EN/EP) в диапазоне 60–70% прямой полярности. Такая настройка обеспечивает эффективное разрушение оксидной пленки алюминия при обратной полуволне и достаточный прогрев при прямой. Для сварки алюминиевых сплавов АМг2, АМг3, АМг5, АД31 и силуминов рекомендуется заточка электрода под углом 30–45 с притуплением кончика 0,5–1,0 мм.
В отличие от электродов с добавками церия (WC20) или иттрия (WY20), ALMG5 демонстрирует меньший износ при длительной работе на высоких токах и не требует повторной заточки в течение рабочей смены. Это особенно важно при автоматизированной сварке в серийном производстве, где стабильность геометрии электрода напрямую влияет на воспроизводимость формы шва.
Электроды ALMG5 сохраняют работоспособность при температуре окружающей среды от –50 C до +40 C. Хранение должно осуществляться в сухом отапливаемом помещении при относительной влажности не более 60%. Перед использованием электроды не требуют прокалки, однако при длительном хранении во влажной среде рекомендуется протереть стержень чистой ветошью, смоченной ацетоном, для удаления конденсата.
При сварке алюминиевых сплавов толщиной более 6 мм рекомендуется предварительный подогрев до 150–200 C для снижения остаточных напряжений и предотвращения горячих трещин. Для защиты сварочной ванны используется аргон высокой чистоты (не ниже 99,99%) с расходом, указанным в таблице.
ALMG5 содержит 1,3–1,7% оксида лантана, что снижает температуру зажигания дуги и повышает стабильность горения на переменном токе. Чистый вольфрам быстрее оплавляется при высоких токах и требует более частой заточки.
Технически возможно, но нецелесообразно. Для сварки нержавеющих сталей на постоянном токе лучше применять электроды с оксидом иттрия (WY20) или церия (WC20), которые обеспечивают более стабильную дугу на прямой полярности.
Для листов 1–3 мм оптимален диаметр 1,6 мм с силой тока 40–80 А. При использовании большего диаметра возрастает риск прожога и чрезмерного проплавления.
Да, электрод необходимо заточить под углом 30–45 на абразивном круге. Заточка должна быть продольной (вдоль оси стержня), чтобы обеспечить равномерный выход электронов с кончика.