


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


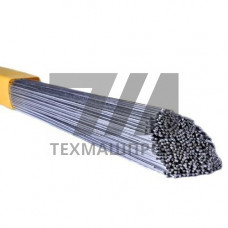
Сварочный алюминиевый электрод AlSi5 — это присадочный пруток, предназначенный для аргонодуговой сварки (TIG) и наплавки изделий из алюминия и его сплавов. Материал относится к группе сплавов системы Al–Si с содержанием кремния 4,5–6,0 %, что обеспечивает повышенную жидкотекучесть расплава и снижение усадки при кристаллизации. Благодаря этому AlSi5 применяется для соединения деформируемых и литейных алюминиевых сплавов, включая силумины, а также для ремонта литых корпусов и узлов, работающих при умеренных статических нагрузках.
Присадочный пруток AlSi5 производится методом горячего прессования с последующим волочением, что гарантирует плотную структуру без газовых раковин и оксидных включений. Поверхность электрода подвергается химическому травлению для удаления естественной оксидной пленки, что снижает риск образования пор в шве и улучшает стабильность горения дуги. Диаметральный ряд — от 1,6 до 5,0 мм, длина прутков — 1000 мм, что позволяет подбирать сечение под толщину свариваемого металла и режимы сварки.
Химический состав AlSi5 регламентируется стандартом EN ISO 18273 и включает следующие основные элементы:
Предел прочности наплавленного металла составляет 170–190 МПа, относительное удлинение — 12–17 %. Твердость шва по Бринеллю — 45–55 HB. Температурный диапазон эксплуатации сварных соединений — от –60 до +150 C, что позволяет использовать AlSi5 в узлах, подверженных вибрации и знакопеременным нагрузкам при криогенных температурах.
AlSi5 ориентирован на сварку конструкций, где требуется компенсация горячих трещин при кристаллизации шва. Основные области применения:
Благодаря высокой жидкотекучести AlSi5 обеспечивает качественное заполнение зазоров при сварке деталей сложной конфигурации, включая тонкостенные профили толщиной от 1,5 мм. Присадочный пруток совместим с источниками питания переменного тока (AC) с высокочастотным возбуждением дуги, что характерно для TIG-сварки алюминия.
Перед сваркой поверхность основного металла и присадки должна быть обезжирена ацетоном или щелочным раствором и зачищена нержавеющей щеткой для удаления оксидной пленки. Рекомендуемые параметры для различных толщин металла приведены в таблице.
| Толщина металла, мм | Диаметр прутка, мм | Сварочный ток, А | Скорость подачи аргона, л/мин | Число проходов |
|---|---|---|---|---|
| 1,5–2,0 | 1,6–2,0 | 60–100 | 6–8 | 1 |
| 3,0–4,0 | 2,4–3,2 | 120–180 | 8–12 | 1–2 |
| 5,0–8,0 | 3,2–4,0 | 200–280 | 12–15 | 2–3 |
При сварке литейных сплавов с высоким содержанием кремния рекомендуется предварительный подогрев до 150–200 C для снижения термических напряжений. Для толстостенных узлов, работающих в агрессивных средах, допускается последующая термическая обработка — отжиг при 300 C в течение 2 часов с медленным охлаждением.
AlSi5 обеспечивает стойкость шва к горячему растрескиванию за счет эвтектического упрочнения, что особенно важно при сварке сплавов с медью и магнием. Присадочный пруток не требует специальных условий хранения, однако для предотвращения окисления рекомендуется держать его в сухом помещении при относительной влажности не более 60 %. Ограничением является пониженная пластичность шва при ударных нагрузках ниже –40 C, поэтому для криогенного оборудования предпочтительны присадки серии AlMg.
AlSi5 применяется для сварки деформируемых сплавов АД31, АД33, АМг2, а также литейных силуминов АК9ч, АК12, АЛ2, АЛ4. Он не рекомендуется для сплавов с содержанием магния более 3 %, где требуется присадка AlMg5.
Сварка выполняется на переменном токе (AC) с высокочастотным возбуждением дуги. Постоянный ток обратной полярности (DCEP) применяется редко из-за перегрева вольфрамового электрода.
Нет, флюс не требуется. Защита расплава обеспечивается подачей аргона чистотой не ниже 99,98 %. Применение флюса может вызвать шлаковые включения в шве.
Для толщины 2 мм оптимален пруток диаметром 1,6–2,0 мм при токе 60–100 А. Более толстый пруток приведет к перегреву и прожогу тонкого металла.