


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


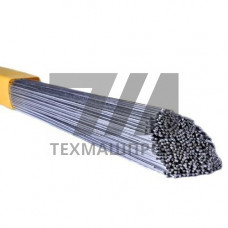
Сварочный алюминиевый электрод ER-4043 — это присадочный пруток из алюминиево-кремниевого сплава системы Al-Si, содержащий 4,5–6,0 % кремния. Согласно классификации AWS A5.10, обозначение ER-4043 соответствует сплаву 4043, а марка применяется для аргонодуговой сварки TIG (GTAW) и сварки плавящимся электродом MIG (GMAW) в среде инертного газа. Наличие кремния снижает температуру плавления до 573–630 C, повышает жидкотекучесть сварочной ванны и предотвращает образование горячих трещин при кристаллизации шва.
Пруток ER-4043 обеспечивает предел прочности сварного соединения не менее 165–186 МПа в состоянии после сварки. Основу сплава составляет алюминий, легирующий элемент — кремний, который придаёт шву повышенную стойкость к образованию трещин и улучшает смачиваемость кромок. Содержание примесей регламентировано: железо — не более 0,8 %, медь — не более 0,30 %, марганец — не более 0,05 %, магний — не более 0,05 %, цинк — не более 0,10 %.
Электрод поставляется в виде прутков диаметром 1,6; 2,0; 2,4; 3,2; 4,0; 5,0 и 6,0 мм длиной 1000 мм. Поверхность прутка очищена от оксидной плёнки и смазки, что критично для стабильного горения дуги и отсутствия пор в шве. Температура плавления присадочного материала ниже температуры плавления основного металла, что обеспечивает равномерное проплавление без прожогов тонкостенных деталей.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Содержание Si | 4,5–6,0 | % | спектральный анализ | основной легирующий элемент |
| Предел прочности шва | 165 | МПа | испытание на растяжение | после сварки, без термообработки |
| Температура плавления | 573–630 | C | ДТА | интервал солидус–ликвидус |
| Диаметр прутка | 1,6–6,0 | мм | микрометрия | допуск 0,05 мм |
| Плотность | 2,68 | г/см | гидростатическое взвешивание | ниже, чем у стали |
| Ток сварки (TIG) | 70–180 | А | по режимной карте | зависит от диаметра |
Пруток ER-4043 применяется там, где требуется сварка алюминиево-кремниевых литейных сплавов и разнородных алюминиевых соединений. Типовые узлы:
Аргонодуговая сварка электродом ER-4043 выполняется на постоянном токе прямой полярности (DCEN) с вольфрамовым электродом. Расход защитного газа — аргона марки не ниже 99,99 % — составляет 8–14 л/мин. Подготовка кромок включает механическую зачистку до металлического блеска и обезжиривание ацетоном или изопропиловым спиртом. Оксидная плёнка AlO удаляется щёткой из нержавеющей стали непосредственно перед сваркой.
Предварительный подогрев до 150–200 C рекомендуется для деталей толщиной свыше 10 мм и для литейных сплавов. Межпроходная температура не должна превышать 250 C. После сварки шов имеет светлую мелкозернистую структуру; при необходимости выполняется отжиг при 340–360 C для снятия остаточных напряжений.
ER-4043 содержит кремний и обеспечивает лучшую жидкотекучесть и стойкость к горячим трещинам при сварке литейных сплавов. ER-5356 — алюминиево-магниевый пруток с более высокой прочностью и коррозионной стойкостью, но склонен к образованию трещин при сварке некоторых литейных сплавов.
Для TIG-сварки используется постоянный ток прямой полярности (DCEN). Сила тока зависит от диаметра: для 1,6 мм — 70–100 А, для 3,2 мм — 120–160 А, для 4,0 мм — 150–180 А. Для MIG-сварки применяется обратная полярность (DCEP).
Предварительный подогрев до 150–200 C необходим для деталей толщиной более 10 мм и для литейных сплавов с высокой теплопроводностью. Для тонкостенных деформируемых сплавов подогрев не требуется.
Нет. Пруток предназначен исключительно для сварки в среде инертного газа — аргона или гелий-аргоновой смеси. Контакт расплава с воздухом приводит к образованию оксидов и пористости шва.