


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


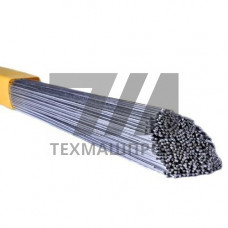
Сварочный алюминиевый электрод ER-5356 — присадочный пруток, предназначенный для аргонодуговой сварки (GTAW/TIG) и плазменной сварки алюминиевых сплавов. Материал относится к системе легирования AlMg5, где основным упрочняющим элементом выступает магний в количестве 4,5–5,2%. Такая композиция обеспечивает повышенную прочность сварного шва по сравнению с присадками серии ER-4043 и ER-1100, что делает ER-5356 предпочтительным выбором для ответственных конструкций, работающих под нагрузкой.
Пруток ER-5356 поставляется в прямолинейных отрезках длиной 1000 мм, что удобно для автоматизированной подачи присадки в сварочную горелку. Диаметральный ряд включает 1,6; 2,0; 2,4; 3,0; 4,0 и 5,0 мм — подбор сечения выполняется по толщине свариваемого металла и режиму тока. Химический состав нормируется стандартом AWS A5.10, а механические свойства наплавленного металла контролируются на образцах, вырезанных из контрольных сварных соединений.
Присадочный металл ER-5356 формирует шов с пределом текучести не менее 125 МПа и временным сопротивлением разрыву в диапазоне 240–290 МПа в состоянии после сварки. Относительное удлинение достигает 17–25%, что обеспечивает достаточную пластичность для восприятия динамических нагрузок. Твердость наплавленного металла по Бринеллю составляет 60–70 HB. Ударная вязкость при температуре –20 C сохраняется на уровне 20–25 Дж, что позволяет эксплуатировать сварные узлы в условиях умеренного климата.
Содержание магния в присадке компенсирует его выгорание в процессе сварки и предотвращает образование горячих трещин в корне шва. Присутствие марганца (0,05–0,20%) и хрома (0,05–0,20%) способствует измельчению зерна в зоне термического влияния и повышает коррозионную стойкость соединения в морской воде и промышленной атмосфере. По этой причине ER-5356 применяется для сварки конструкций, контактирующих с агрессивными средами.
Электрод ER-5356 совместим со следующими деформируемыми и литейными алюминиевыми сплавами:
Сварка выполняется на переменном токе (AC) с применением аргона высокой чистоты (не ниже 99,98%). Рекомендуемый расход защитного газа — 8–14 л/мин в зависимости от диаметра присадки и конфигурации шва. Для металла толщиной до 3 мм используется ток 80–140 А, для толстостенных элементов — до 280 А. Перед сваркой поверхность кромок и присадочного прутка обезжиривается ацетоном и зачищается щеткой из нержавеющей стали для удаления оксидной пленки.
Присадочный пруток ER-5356 востребован в отраслях, где требуется сочетание прочности, коррозионной стойкости и свариваемости алюминиевых сплавов:
Каждая партия присадочных прутков ER-5356 сопровождается сертификатом качества с указанием фактического химического состава и результатов механических испытаний. Допуски на диаметр составляют 0,05 мм, на длину — 5 мм. Поверхность прутка не должна содержать следов смазки, окисных включений и заусенцев, которые могут стать источниками дефектов в сварном шве.
| Диаметр, мм | Сила тока AC, А | Расход аргона, л/мин | Толщина металла, мм | Скорость подачи, м/мин |
|---|---|---|---|---|
| 1,6 | 60–100 | 8–10 | 1,0–2,0 | 0,8–1,2 |
| 2,4 | 120–180 | 10–12 | 3,0–5,0 | 0,6–1,0 |
| 4,0 | 200–280 | 12–14 | 8,0–12,0 | 0,4–0,7 |
ER-5356 содержит 4,5–5,2% магния и обеспечивает более высокую прочность шва (240–290 МПа против 165–200 МПа у ER-4043). При этом ER-5356 не подходит для сварки сплавов с высоким содержанием кремния, где требуется присадка серии ER-4043 для предотвращения горячих трещин.
Да, ER-5356 применяется для сварки сплава 6061-T6. Шов получается прочнее основного металла в отожженном состоянии, однако после сварки прочность зоны термического влияния снижается до 160–200 МПа из-за потери закалки.
Используется аргон высокой чистоты (99,98% и выше). Для толстостенных деталей допускается добавка гелия до 30% для увеличения тепловложения, но чистый аргон обеспечивает стабильное горение дуги и качественное формирование шва.
Для металла толщиной до 10 мм подогрев не требуется. При сварке толстостенных конструкций (свыше 15 мм) рекомендуется предварительный подогрев до 100–150 C для снижения скорости охлаждения и предотвращения горячих трещин.