


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


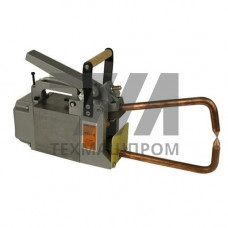
Сварочный клещ ГОСТ 11384-75 — это специализированная оснастка для контактной точечной сварки, предназначенная для установки на подвесные машины и промышленные роботы. Конструктив по ГОСТ 11384-75 регламентирует геометрию клещей, присоединительные размеры под токоведущие консоли и ход электродов, что обеспечивает взаимозаменяемость оснастки при эксплуатации на оборудовании различных производителей. Исполнение по стандарту гарантирует стабильное усилие сжатия в зоне сварки и повторяемость качества соединений при серийном производстве.
Клещи по ГОСТ 11384-75 выпускаются в нескольких типоразмерах, различающихся вылетом (расстоянием от оси корпуса до оси электродов) и раствором (максимальным расстоянием между электродами в разведённом состоянии). Ход электродов обеспечивается пневмоцилиндром или ручным рычажным механизмом — в зависимости от модификации. Усилие сжатия на электродах нормируется стандартом и подбирается под толщину свариваемого пакета из низкоуглеродистых и низколегированных сталей.
Токоподвод к электродам осуществляется через медные консоли и гибкие шины, рассчитанные на плотность тока до 10–12 А/мм при ПВ 50 %. Корпусные детали изготавливаются из конструкционной стали с последующей термообработкой посадочных поверхностей, что исключает деформацию узлов при циклических тепловых нагрузках. Электрододержатели имеют коническое посадочное отверстие под электроды типа М3 по ГОСТ 14111-90.
Сварочные клещи ГОСТ 11384-75 применяются в производствах, где требуется точечное соединение листовых элементов толщиной 0,5–3,0 мм. Основные области использования:
Оснастка устанавливается на подвесные сварочные машины типа МТП, МТВ или на клещевые агрегаты с интегрированным трансформатором. При работе в составе роботизированных комплексов клещи комплектуются датчиками положения электродов и системой автоматической компенсации их износа.
Клещи ГОСТ 11384-75 рассчитаны на интенсивную работу в две-три смены. Система водяного охлаждения электродов и консолей обеспечивает отвод тепла из зоны сварки, что предотвращает перегрев контактных поверхностей и стабилизирует геометрию сварной точки. Для обслуживания предусмотрена быстрая замена электродов без демонтажа клещей с подвески.
Усилие сжатия контролируется регулятором давления пневмосистемы; для машин с ручным приводом усилие задаётся длиной рычага и упругим элементом. Точность позиционирования электродов относительно линии шва обеспечивается жёсткостью корпуса и минимальными люфтами в шарнирных соединениях.
| Типоразмер | Вылет, мм | Раствор, мм | Усилие сжатия, кН | Масса, кг |
|---|---|---|---|---|
| Клещи 1 | 120 | 30 | 2,5 | 8,5 |
| Клещи 2 | 200 | 45 | 4,0 | 14,0 |
| Клещи 3 | 300 | 60 | 6,3 | 22,0 |
При подборе клещей по ГОСТ 11384-75 учитываются толщина свариваемого пакета, требуемый вылет для доступа к точке сварки и тип подвесной машины. Для труднодоступных зон — внутренние усилители, пороги, арки — выбираются модификации с увеличенным вылетом и угловым расположением электрододержателей. Для автоматических линий предпочтительны клещи с пневмоприводом и встроенной системой контроля хода.
Совместимость с конкретной моделью сварочной машины проверяется по присоединительным размерам хвостовика и расположению токоведущих шин. При замене оснастки на действующем оборудовании необходимо также согласовать усилие сжатия с параметрами трансформатора и циклограммой сварки.
Стандартный диапазон — листовые заготовки из низкоуглеродистой стали толщиной 0,5–3,0 мм. Для пакетов большей толщины требуется оснастка с увеличенным усилием сжатия и трансформатором большей мощности.
Пневматические клещи обеспечивают стабильное усилие сжатия и пригодны для автоматизированных линий; ручные применяются при единичном и мелкосерийном производстве, где не требуется высокая цикловая производительность.
Периодичность зависит от режима сварки и материала покрытия. При сварке оцинкованной стали электроды из меди с бронзовыми вставками требуют переточки через каждые 2000–5000 точек.
Да, при условии оснащения датчиками контроля положения и системой автоматической компенсации износа электродов. Крепёжные фланцы стандартизированы под фланцы большинства промышленных роботов.