


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


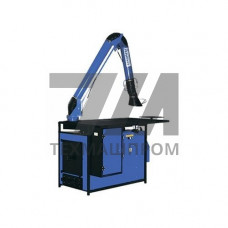
Сварочный пост, организованный по требованиям ГОСТ 12.3.003-86, представляет собой рабочее место сварщика, скомплектованное технологическим оборудованием, средствами механизации и защитными устройствами, обеспечивающими выполнение дуговой сварки в соответствии с нормами безопасности труда. Указанный стандарт регламентирует общие требования к организации рабочих мест при электродуговой сварке, включая ограничения по уровню вредных факторов, параметрам вентиляции и освещенности.
Конструктивно пост включает источник сварочного тока, кабели, держатель электрода, стол или манипулятор, а также местную вытяжную вентиляцию. Для постов, работающих по ГОСТ 12.3.003-86, обязательна установка устройств защитного отключения и ограничения напряжения холостого хода. При компоновке учитывается категория помещения по взрывопожарной опасности и класс зоны по ПУЭ.
Нормы ГОСТ 12.3.003-86 устанавливают минимальные расстояния между постами, высоту ограждений и параметры приточно-вытяжной вентиляции. Для стационарных постов предусматривается устройство фундамента или виброизолирующего основания под сварочный стол. Рабочая зона оснащается диэлектрическими ковриками, экранами из светофильтров и системой аварийной остановки.
Типовой сварочный пост по ГОСТ 12.3.003-86 комплектуется источником питания с вольт-амперной характеристикой, соответствующей выбранному способу сварки. Для ручной дуговой сварки покрытыми электродами применяются выпрямители с падающей характеристикой, для полуавтоматической — источники с жесткой характеристикой и механизмом подачи проволоки. Стол поста изготавливается из стали толщиной 8–12 мм с бортами для удержания шлака.
Система местной вытяжки выполняется в виде поворотного зонта или щелевого отсоса с расходом воздуха 1500–2500 м/ч на пост. Управление вентиляцией сблокировано с включением сварочного тока. Для постов, работающих с легированными сталями, предусматривается фильтрация аэрозолей с эффективностью не ниже 95%.
| Параметр | РДС покрытыми электродами | MIG/MAG полуавтомат | TIG аргонодуговая | Плазменная резка |
|---|---|---|---|---|
| Номинальный ток, А | 315 | 400 | 250 | 100 |
| Продолжительность нагрузки, % | 60 | 80 | 60 | 40 |
| Расход воздуха вытяжки, м/ч | 1800 | 2200 | 1500 | 2500 |
| Габариты стола, мм | 1200 800 | 1500 1000 | 1200 800 | 2000 1200 |
Сварочные посты по ГОСТ 12.3.003-86 применяются в машиностроении, судостроении, производстве металлоконструкций и трубопроводной арматуры. Посты для ручной дуговой сварки устанавливаются в цехах единичного и мелкосерийного производства, где требуется высокая универсальность. Полуавтоматические посты используются в серийном производстве кузовных деталей, рам и несущих конструкций.
Для сварки ответственных узлов, работающих при знакопеременных нагрузках, посты оснащаются кантователями и позиционерами, что позволяет выполнять швы в нижнем положении. При организации постов для сварки алюминиевых сплавов дополнительно устанавливаются осушители воздуха и системы очистки аргона от примесей.
Допускаются выпрямители, инверторные источники и трансформаторы с падающей внешней характеристикой для ручной дуговой сварки. Для механизированной сварки применяются источники с жесткой характеристикой. Все оборудование должно иметь класс защиты не ниже IP21 и обеспечивать ограничение напряжения холостого хода.
Расход воздуха определяется по скорости отсоса в рабочем проеме — 0,5–0,7 м/с для ручной сварки и 0,8–1,0 м/с для механизированной. Площадь проема зонта умножается на скорость, затем добавляется запас 15–20% на подсосы через неплотности.
Стол изготавливается из стали толщиной не менее 8 мм, рабочая поверхность должна быть ровной и заземленной. Конструкция предусматривает борта высотой 30–50 мм для предотвращения скатывания деталей. Для постов с принудительной вытяжкой в столе выполняются щелевые отсосы.
Да, при условии соблюдения расстояния между постами не менее 1,5 м и установки светонепроницаемых экранов высотой не менее 1,8 м. Каждый пост должен иметь индивидуальную вытяжку, а общая вентиляция помещения рассчитывается на суммарное выделение вредных веществ.