


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


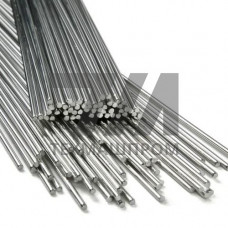
Сварочный пруток AISI 308 — это аустенитная хромоникелевая присадочная проволока сплошного сечения, предназначенная для дуговой сварки в среде защитных газов (MIG/MAG, TIG) и аргонодуговой сварки неплавящимся электродом. Материал соответствует американскому стандарту AWS A5.9 ER308 и европейскому EN ISO 14343-A W 19 9 L. Основное назначение — соединение и наплавка изделий из коррозионностойких сталей типа 08Х18Н10, 12Х18Н10Т, AISI 304, AISI 321, а также сварка разнородных сталей, когда требуется аустенитная структура шва.
Химический состав прутка AISI 308 сбалансирован для компенсации выгорания легирующих элементов в процессе сварки. Содержание хрома находится в пределах 19,5–22,0 %, никеля — 9,0–11,0 %. Ограниченное содержание углерода (не более 0,08 %) снижает риск выделения карбидов по границам зёрен в зоне термического влияния, что важно для сохранения стойкости к межкристаллитной коррозии. Дополнительно в состав вводятся кремний (0,25–0,60 %) и марганец (1,0–2,5 %) для раскисления сварочной ванны и улучшения растекаемости расплава.
Прутки AISI 308 поставляются в прямых отрезках длиной 1000 мм, что удобно для ручной аргонодуговой сварки неплавящимся вольфрамовым электродом. Диаметральный ряд включает типоразмеры от 1,6 до 4,0 мм. Поверхность прутка очищена от окалины и загрязнений, что обеспечивает стабильное горение дуги и минимальное количество пор в наплавленном металле. Металл шва характеризуется высокой пластичностью — относительное удлинение достигает 35–40 %, ударная вязкость при комнатной температуре составляет не менее 100 Дж/см.
Механические свойства наплавленного металла зависят от режимов сварки и степени легирования. Предел текучести находится в диапазоне 320–380 МПа, временное сопротивление разрыву — 550–620 МПа. Твёрдость наплавленного слоя по Бринеллю не превышает 200 HB, что обеспечивает хорошую обрабатываемость резанием при последующей механической обработке сварных соединений.
| Диаметр, мм | Длина, мм | Сила тока TIG, А | Напряжение, В | Расход аргона, л/мин |
|---|---|---|---|---|
| 1,6 | 1000 | 40–80 | 10–14 | 6–8 |
| 2,0 | 1000 | 60–110 | 11–15 | 7–10 |
| 2,4 | 1000 | 90–150 | 12–16 | 8–12 |
| 3,2 | 1000 | 140–220 | 13–18 | 10–14 |
Пруток AISI 308 востребован при изготовлении и ремонте оборудования пищевой и химической промышленности, где требуется стойкость к слабоагрессивным средам — органическим кислотам, щелочным растворам, пищевым продуктам. Материал применяется при сварке технологических трубопроводов, ёмкостного оборудования, теплообменных аппаратов, работающих при температурах до 350 C. В судостроении пруток используется для соединения элементов корпусных конструкций из нержавеющих сталей, подверженных воздействию морской воды.
В отличие от низкоуглеродистой версии ER308L, пруток AISI 308 с содержанием углерода до 0,08 % применяется там, где не требуется максимальная стойкость к межкристаллитной коррозии после длительного нагрева в интервале сенсибилизации 450–850 C. Для сварки толстостенных узлов с многослойными швами рекомендуется использовать модификацию с добавлением ниобия (ER308H), однако стандартный состав AISI 308 остаётся универсальным решением для большинства задач общего машиностроения.
При сварке прутком AISI 308 следует учитывать коэффициент линейного расширения аустенитного металла, который в 1,5 раза выше, чем у углеродистых сталей. Это требует контроля сварочных деформаций и применения жёсткого закрепления при сварке тонкостенных конструкций. Перед сваркой поверхность кромок необходимо зачистить до металлического блеска, удалив масляные загрязнения и оксидные плёнки, поскольку аустенитные швы склонны к порообразованию при наличии загрязнений.
Для получения качественного шва при TIG-сварке рекомендуется использовать вольфрамовый электрод с лантанированной или церированной активирующей добавкой, заточенный под углом 30–45. Защитный газ — аргон чистотой не ниже 99,98 %. При сварке корневых проходов трубопроводов ответственного назначения допускается применение формирующего газа с обратной стороны шва для предотвращения внутреннего окисления.
Основное отличие — содержание углерода. В марке AISI 308L оно ограничено 0,03 %, что повышает стойкость шва к межкристаллитной коррозии. Пруток AISI 308 с углеродом до 0,08 % обеспечивает более высокие значения прочности при повышенных температурах, но уступает версии L по коррозионной стойкости после нагрева в интервале 450–850 C.
Пруток предназначен для сварки аустенитных нержавеющих сталей типа 08Х18Н10, 12Х18Н10Т, AISI 304, AISI 321, а также для соединения разнородных сталей — нержавеющих с углеродистыми и низколегированными, когда требуется аустенитная структура шва.
Рабочий диапазон температур для сварных соединений, выполненных прутком AISI 308, составляет от –196 C до +350 C. При криогенных температурах аустенитная структура сохраняет ударную вязкость, что позволяет применять материал в оборудовании для сжиженных газов.
Предварительный подогрев не требуется и даже не рекомендуется для аустенитных сталей, поскольку он увеличивает время пребывания металла в интервале сенсибилизации и способствует выделению карбидов. Сварка выполняется при температуре окружающей среды без подогрева.